
 POR

Por que o controle de qualidade determina o desempenho da prensa de parafuso
Duas prensas de parafuso podem ter classificações de capacidade idênticas e comportar-se de maneira muito diferente em serviço. Um deles entrega o rendimento declarado, produz uma torta de 21 a 25% de sólidos secos e funciona durante anos em manutenção de rotina. O outro luta para atingir 18% de secura do bolo, vibra visivelmente após seis meses e desenvolve corrosão ao longo das costuras soldadas em dois anos. Essa lacuna não é causada pela teoria do design; ele é criado pelo controle de qualidade. Os materiais selecionados, as tolerâncias mantidas durante a usinagem e a montagem, os testes realizados antes do envio e os documentos entregues com a máquina determinam se a especificação no papel é real.
Comece com a conclusão que é importante para os compradores: os padrões de controle de qualidade são o preditor mais forte do custo operacional a longo prazo . Uma máquina de baixo preço com CQ não verificado consumirá mais energia, mais polímero e mais horas de manutenção do que o dinheiro economizado na compra. Trate os padrões de CQ como um critério de seleção formal e não como uma formalidade para aprovação após a entrega.
Por que a prensa de parafuso é um teste exigente de controle de qualidade
Uma prensa de parafuso funciona em condições que expõem rapidamente uma fabricação fraca. Opera continuamente, muitas vezes em horários de 24 horas, e toda a linha de tratamento depende de sua estabilidade mecânica.
- Partículas de lodo abrasivo movem-se constantemente contra a cesta do filtro e as bordas do parafuso.
- O eixo do parafuso suporta altas cargas axiais e radiais que mudam com a concentração de sólidos de alimentação.
- A química das águas residuais pode variar de pH 2 a pH 12 e pode conter cloretos, sulfetos ou ácidos orgânicos.
- A dose do polímero, o uso de energia e o custo de mão de obra dependem de um comportamento mecânico constante e repetível.
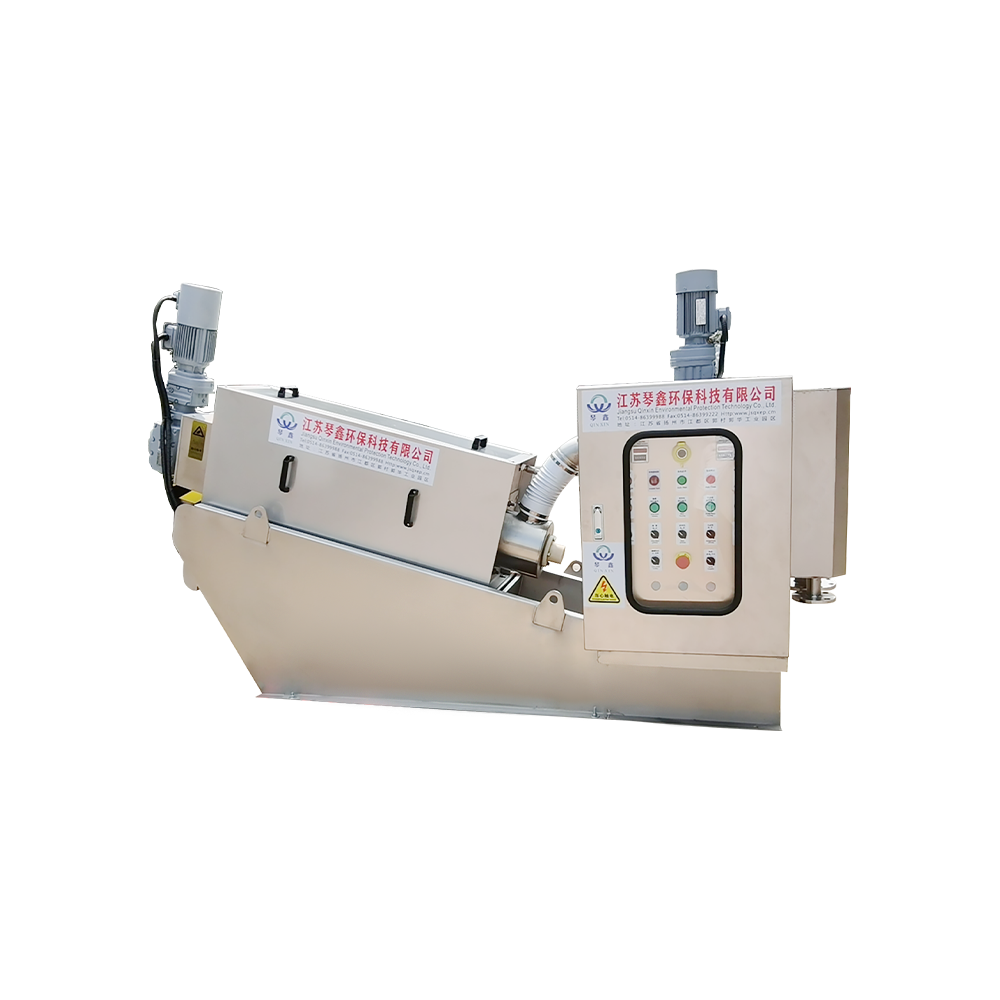
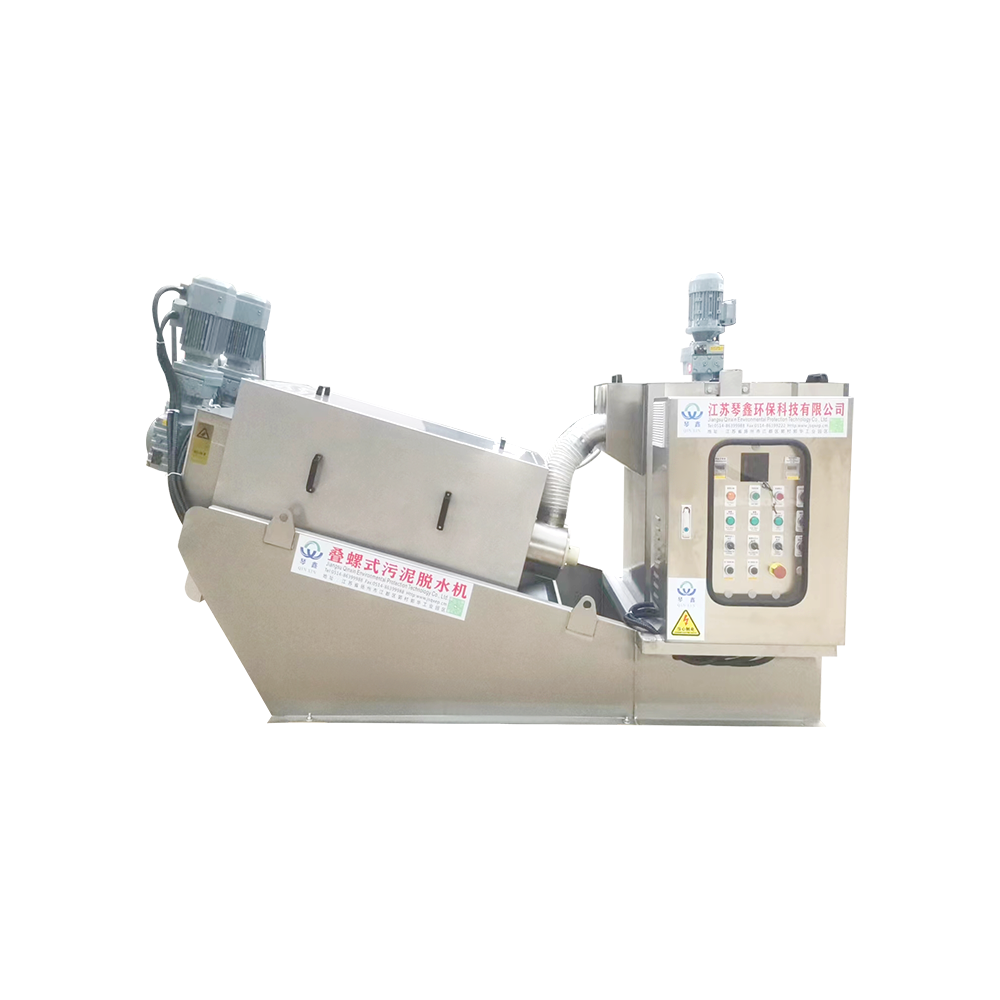
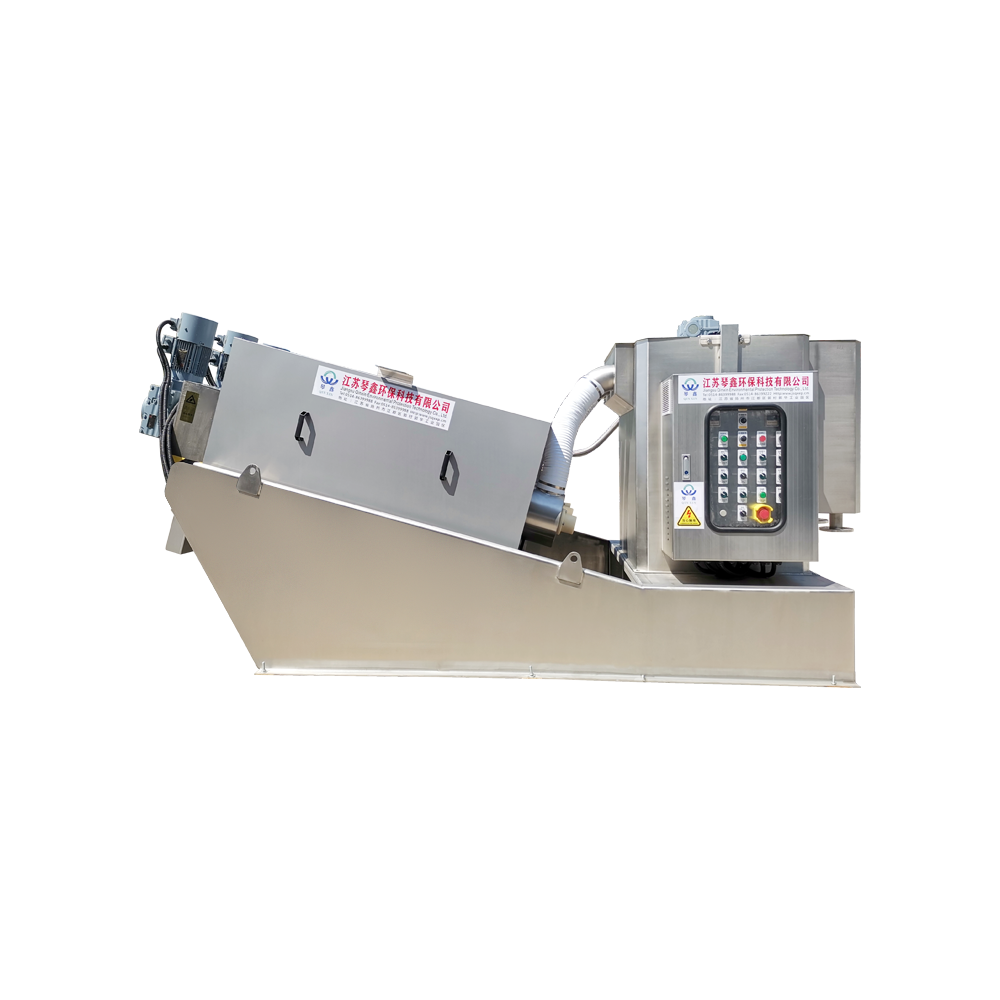
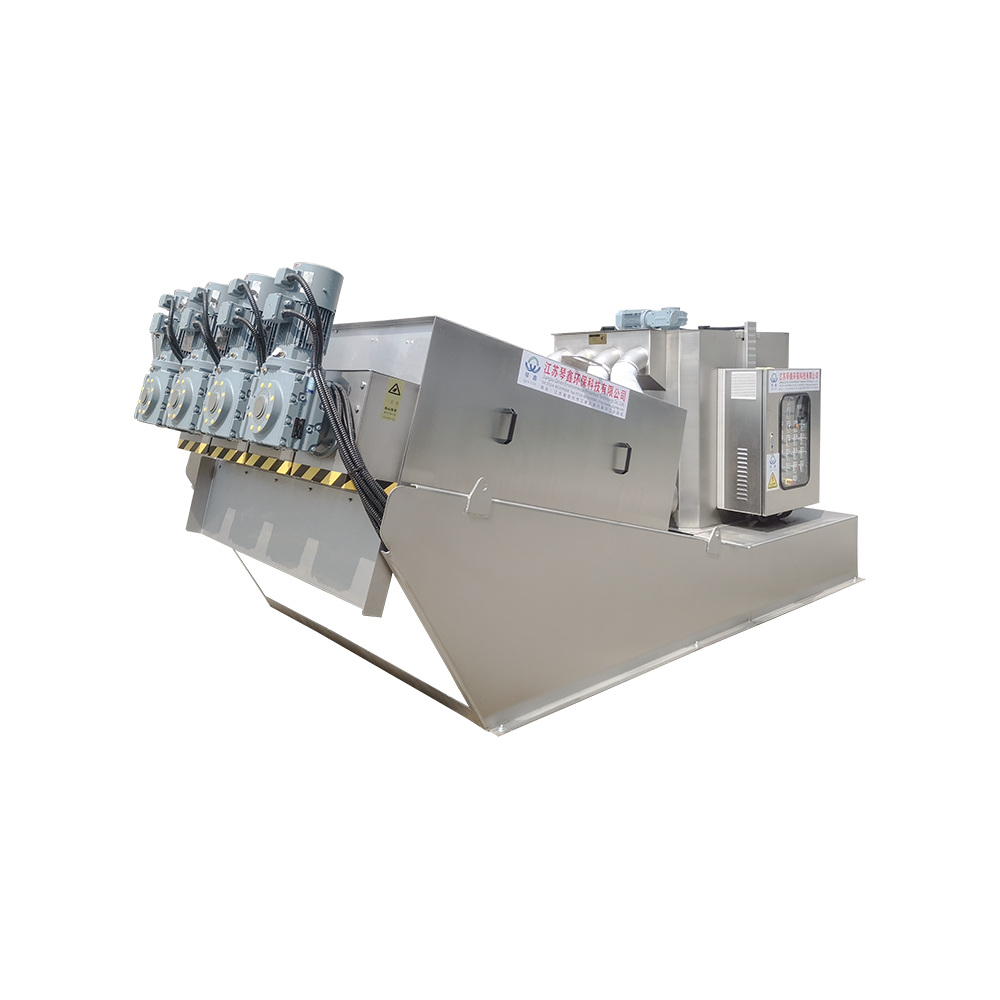
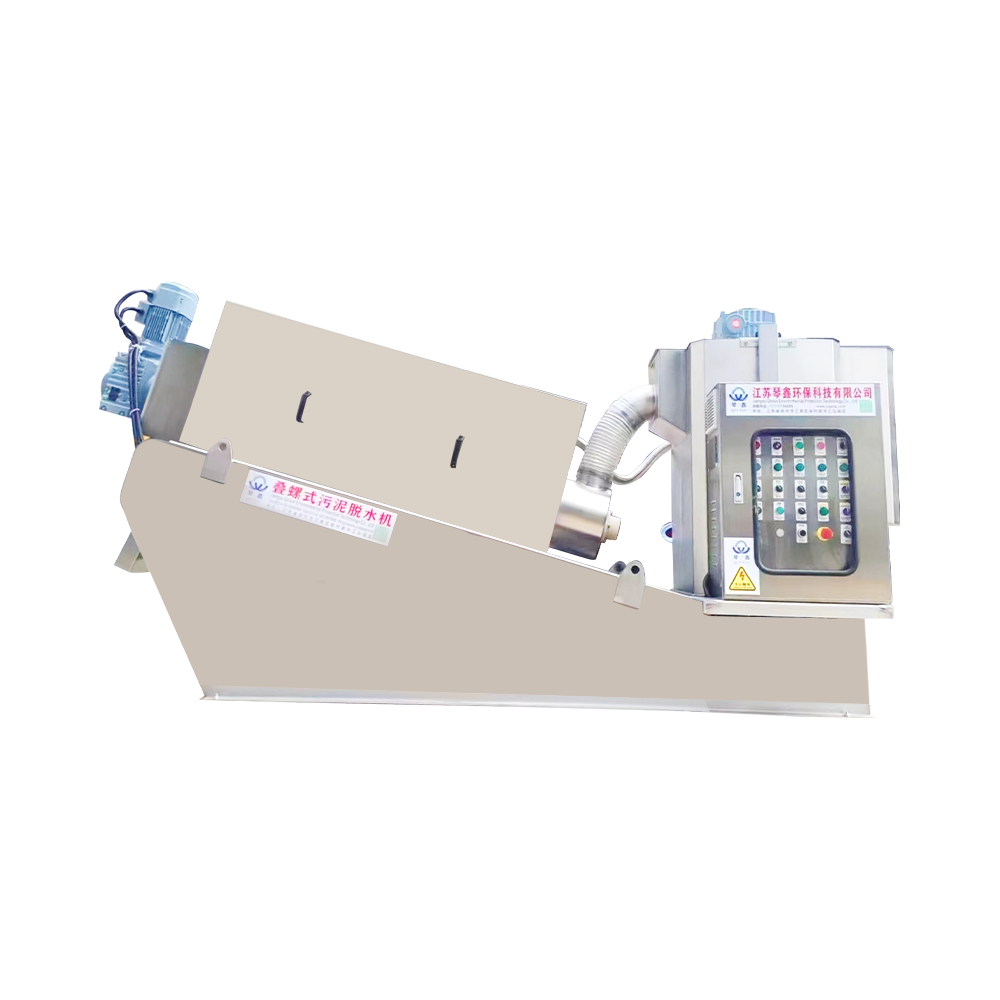
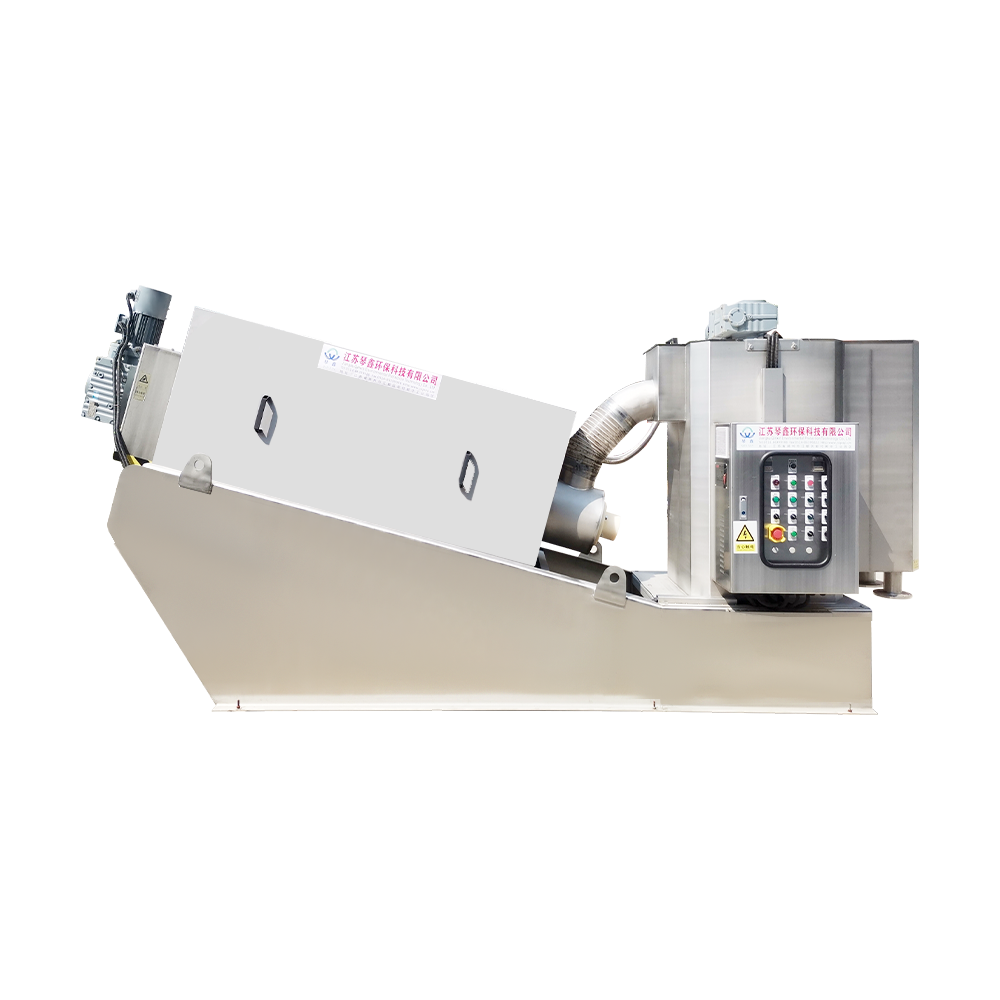
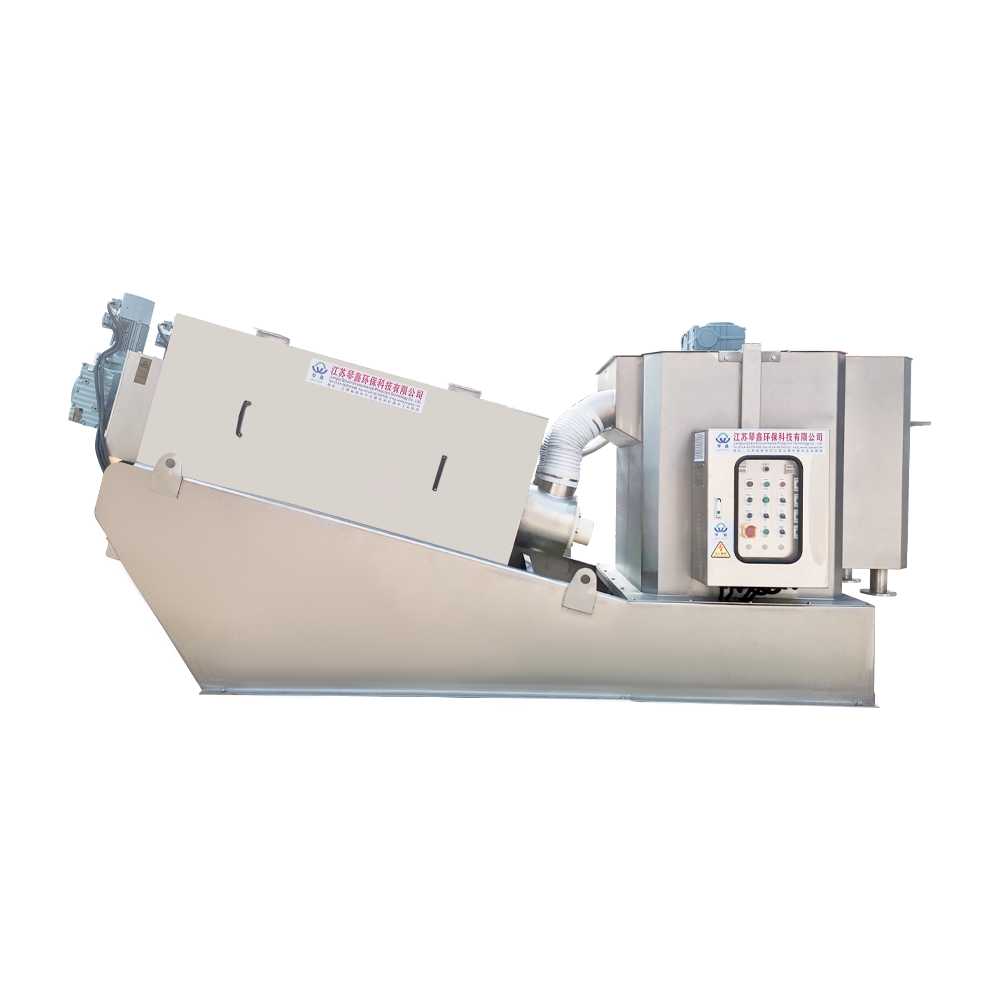
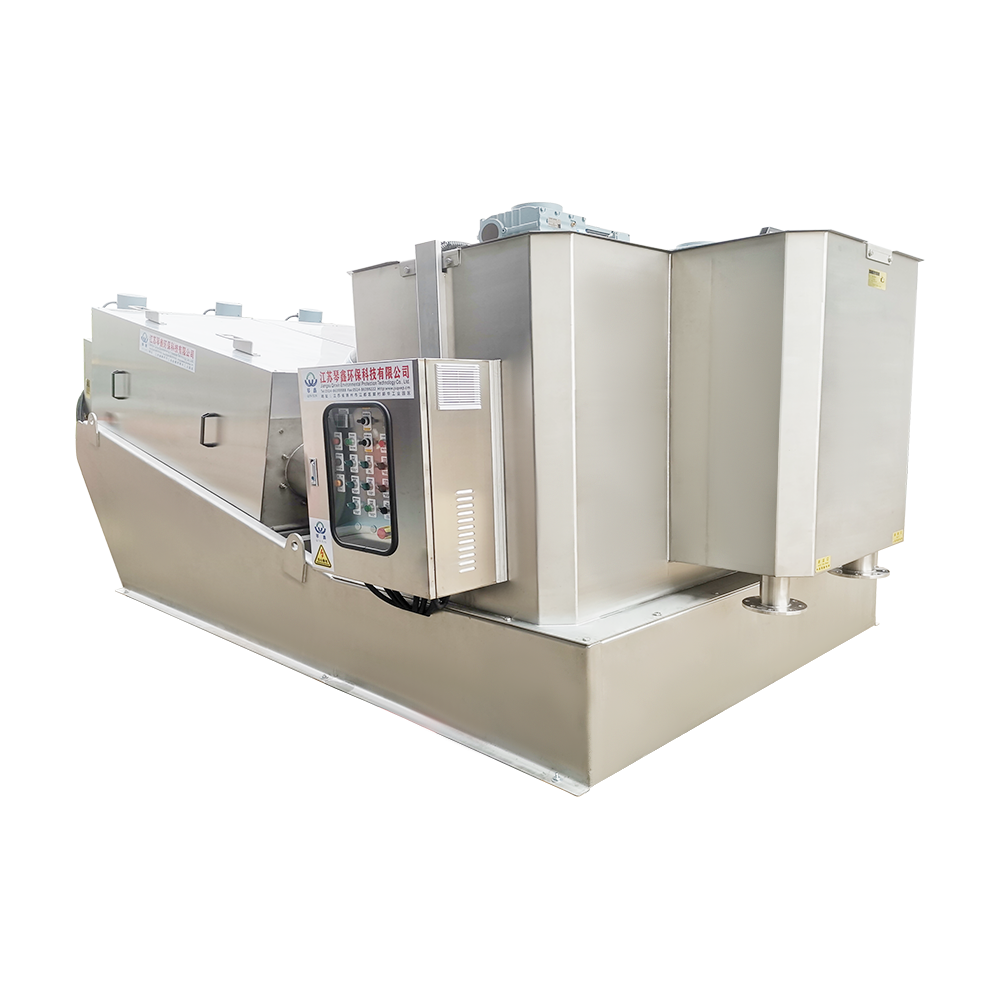
Os padrões de controle de qualidade abrangem materiais, dimensões, montagem, segurança elétrica, testes de desempenho e documentação. Se um fornecedor não puder demonstrar como cada área é controlada, a máquina será desconhecida, independentemente de quão convincente seja o folheto. Revisão como funcionam as máquinas de desidratação de lodo de prensa de parafuso antes de avaliar os controles do fabricante em relação aos pontos de verificação abaixo.
O design do processo também influencia as expectativas de qualidade. Para águas residuais com elevado teor de sólidos fibrosos ou grosseiros, uma fase preliminar como a Separador sólido-líquido de prensa de parafuso QX60TS pode reduzir a carga na prensa principal e estabilizar o desempenho. Os padrões de CQ também se aplicam a essa máquina, porque uma falha a montante altera a qualidade da alimentação para a prensa de desidratação.
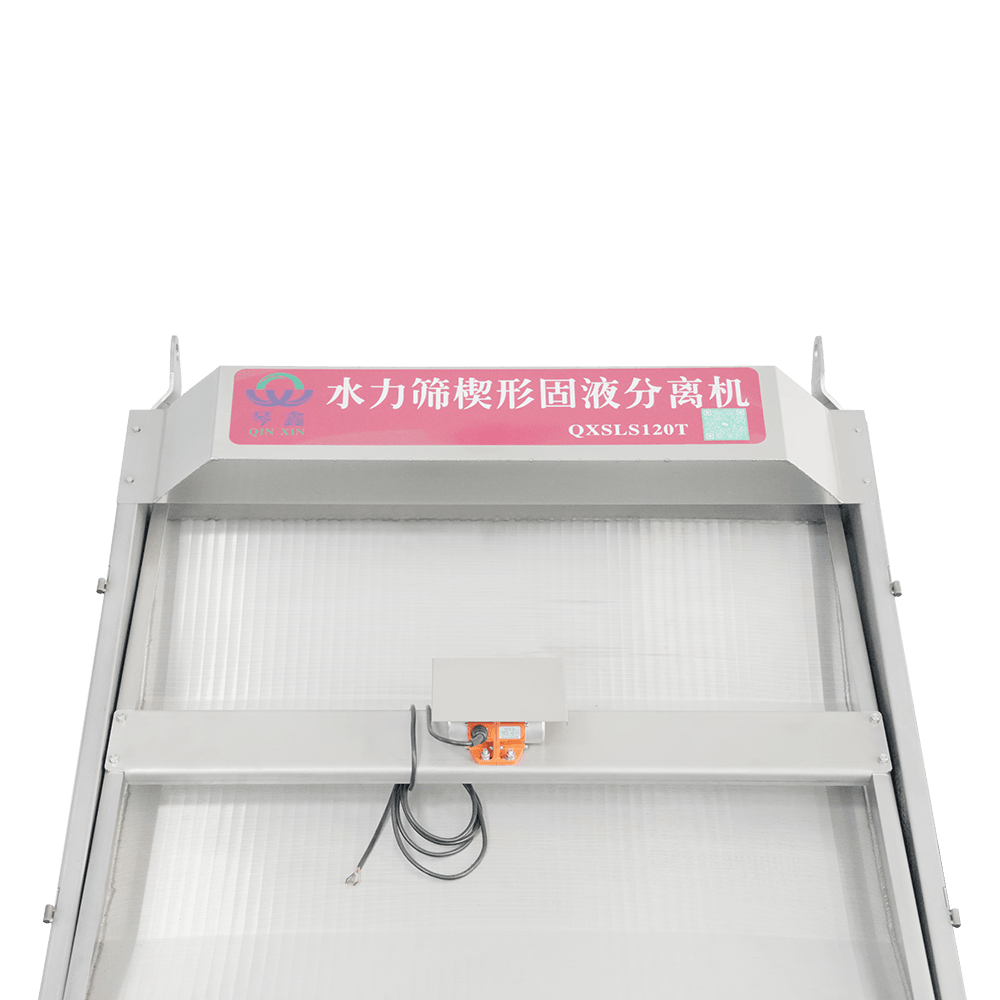 Equipamento separador sólido-líquido hidráulico hidro-ciclone de tela inclinada personalizada/ Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É a China Custom Inclined Screen Hydro-Cyclone Hidráulico Separador Sólido-Líquido ... Ver Produto →
Padrões de qualidade de materiais
Erros de material são as falhas de CQ mais caras porque ficam enterrados na máquina e são difíceis de reparar após a instalação.
Classes de aço inoxidável e espessura da placa
Cada componente que entra em contato com lodo ou filtrado deve ser feito de aço inoxidável específico. SUS304 é a escolha normal para lamas municipais e industriais. SUS316 ou SUS316L é necessário onde cloretos, água do mar ou produtos químicos agressivos estão presentes, conforme explicado em considerações sobre corrosão em aço inoxidável para construção de prensas de parafuso . A classe por si só não é suficiente: a espessura da placa determina a rigidez e a vida útil. Um cesto construído com uma placa de 1,5 mm flexiona de maneira diferente de um cesto construído com uma placa de 2,5 mm sob a mesma pressão.
Solicite certificados de materiais e verifique se o grau entregue corresponde à especificação. Um fornecedor disciplinado realiza a inspeção de recebimento, verificando marcas de classificação, espessura, condição da superfície e certificados antes de liberar o material para produção. Máquinas construídas sob essa disciplina, como o Máquina de desidratação de lodo espiral automática ecológica QXDL303 , mantenha a geometria consistente da cesta ao longo dos anos de serviço.
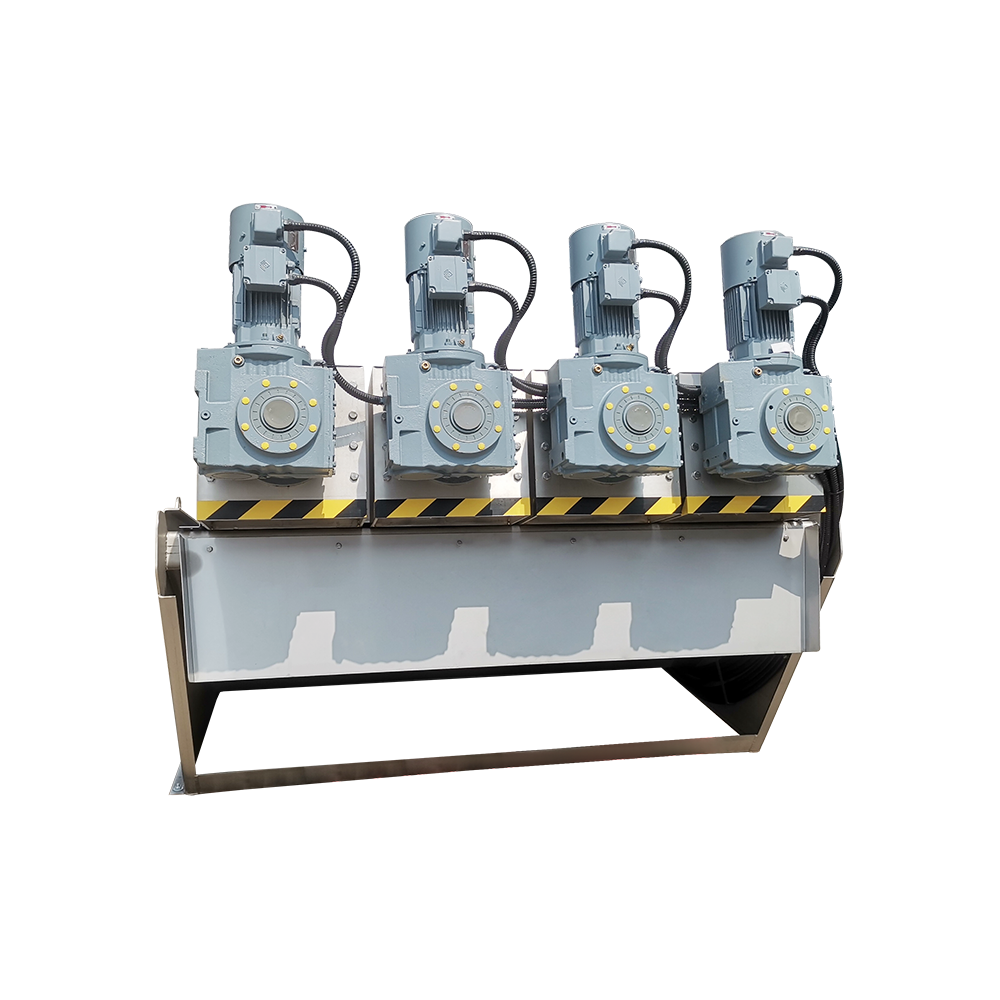 Máquina de desidratação de lamas de parafuso espiral ecológica para tratamento de águas residuais personalizadas Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É o Tratamento de Águas Residuais Personalizado da China, Dewa de Lodo de Parafuso Espiral Ecológico ... Ver Produto →
Soldagem e qualidade de superfície
As armações e cestos dependem de soldas de penetração total sem porosidade, escória ou cortes inferiores. As soldas internas devem ser retificadas de forma lisa para evitar acúmulo de lama e corrosão local. As soldas que suportam pressão devem ser examinadas por métodos de penetração de corante ou hidrostáticos antes da montagem. O acabamento superficial é igualmente importante: superfícies internas ásperas aceleram a incrustação e complicam a limpeza, razão pela qual as superfícies de contato com lodo geralmente têm acabamento com Ra 3,2 µm ou melhor.
Tolerâncias dimensionais e de montagem
Folga do filtro e geometria da cesta
A lacuna do filtro controla a taxa de captura e a formação de bolo. As aberturas das ranhuras devem ser medidas segmento por segmento, porque o desvio além de aproximadamente ±0,2–0,5 mm cria caminhos de fluxo preferenciais: áreas de bolo fino passam mais água, diminuem a taxa de captura e aumentam a demanda de polímero. Um protocolo de CQ confiável inclui medições de segmentos individuais, e não apenas uma verificação visual.
Alinhamento do eixo e folga de funcionamento
A excentricidade do eixo do parafuso nos assentos do rolamento deve estar dentro de cerca de 0,05 mm. A folga entre a rosca do parafuso e a cesta do filtro é um valor projetado, geralmente de 0,5 a 1,5 mm, dependendo do tipo de lodo, e deve ser uniforme em todos os segmentos. O mau alinhamento produz vibração, desgaste irregular, deflexão permanente do eixo e falha prematura do rolamento.
Vedações e componentes rotativos
As vedações são um ponto de falha frequente no serviço de águas residuais. O padrão de CQ deve especificar o material da vedação e verificar o desempenho da vedação na pressão nominal. Os rolamentos devem ser selecionados para operação contínua de serviço pesado com um fator de serviço apropriado, e os motores elétricos em ambientes úmidos e empoeirados devem ter classificação IP55 ou superior para serviço contínuo S1.
Verificações do sistema elétrico e de acionamento
O CQ se estende ao trem de força. Uma prensa de parafuso é uma máquina de alto torque: o motor, a caixa de engrenagens e o inversor de frequência devem corresponder ao torque inicial e à carga variável de sólidos. As principais verificações são:
- Motor classificado para serviço contínuo (S1) com proteção de gabinete IP55 ou superior.
- Fator de serviço da caixa de engrenagens de pelo menos 1,5 para aplicações com lodo.
- Compatibilidade com VFD quando a operação com velocidade variável é planejada.
- Proteção contra sobrecarga térmica e parada de emergência no painel de controle.
Verificação e testes de desempenho
A documentação é útil, mas o teste é a prova. Cada máquina deve passar por um teste sem carga antes do envio: rotação suave, sem ruído ou vibração anormal, consumo de corrente estável e sem vazamentos de óleo. Sempre que possível, exija um teste de carga com lodo representativo para verificar o rendimento, a secura da torta e a captura de sólidos. A tabela abaixo lista os pontos de verificação que um protocolo de teste de fábrica deve cobrir.
| Ponto de verificação | Critério de aceitação típico | Risco se ignorado |
|---|---|---|
| Uniformidade da largura do slot de filtro | Desvio dentro de ±0,2–0,5 mm | Filtrado turvo, bolo irregular |
| Excentricidade do eixo nos assentos dos rolamentos | 0,05mm ou menos | Vibração, falha prematura do rolamento |
| Corrida sem carga | Operação suave, corrente estável | Defeitos de montagem ocultos chegam ao local |
| Teste de carga de secura do bolo | Normalmente 20–30% DS com floculação correta | Capacidade exagerada |
| Taxa de captura de sólidos | 92–95% ou superior com floculação correta | Alto custo do polímero, risco de permissão |
| Teste de vazamento | Nenhum vazamento na pressão nominal | Corrosão e problemas de segurança |
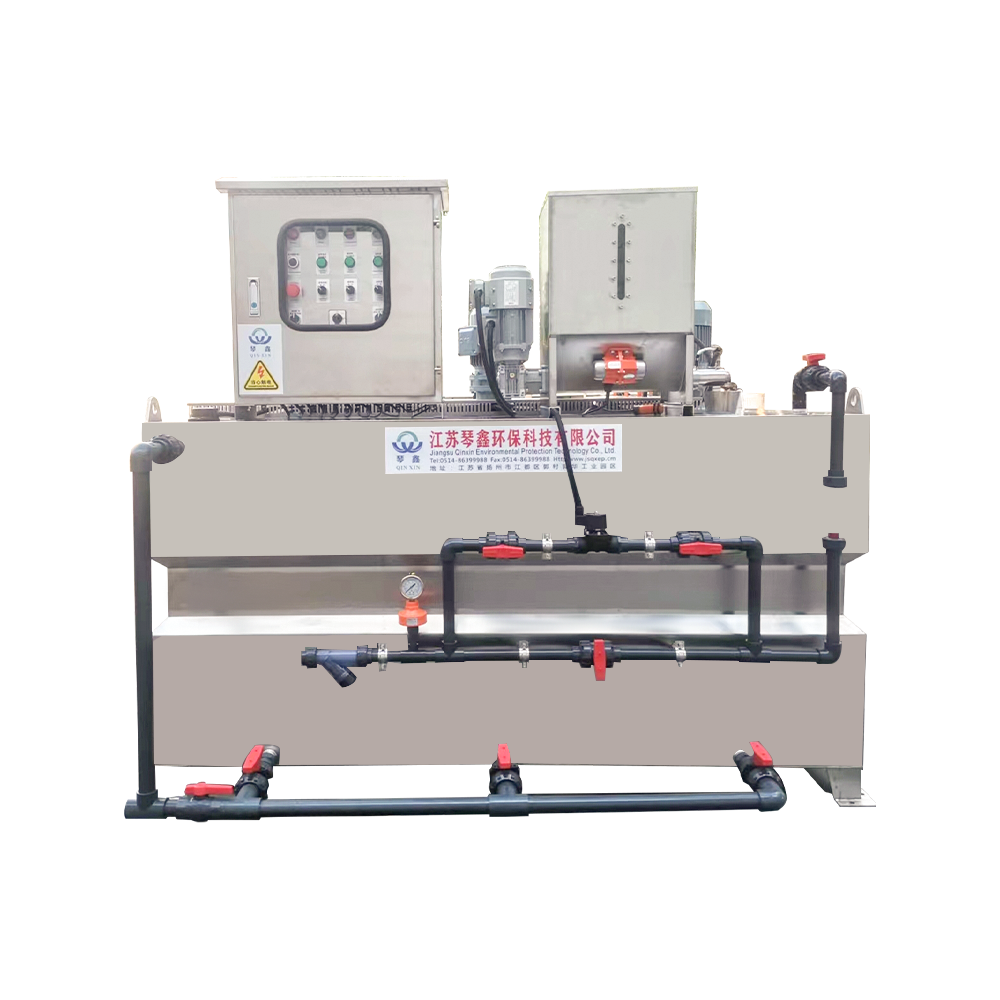
O condicionamento do polímero faz parte do mesmo teste. A floculação estável depende da concentração, do tempo de envelhecimento e da precisão da dosagem. Um dispositivo de dosagem de polímero integrado com controle de frequência variável, como o Dispositivo de dosagem de polímero integrado QXYTH3000L , mantém a dose consistente durante os testes de aceitação e operação normal, o que torna o resultado do teste significativo.
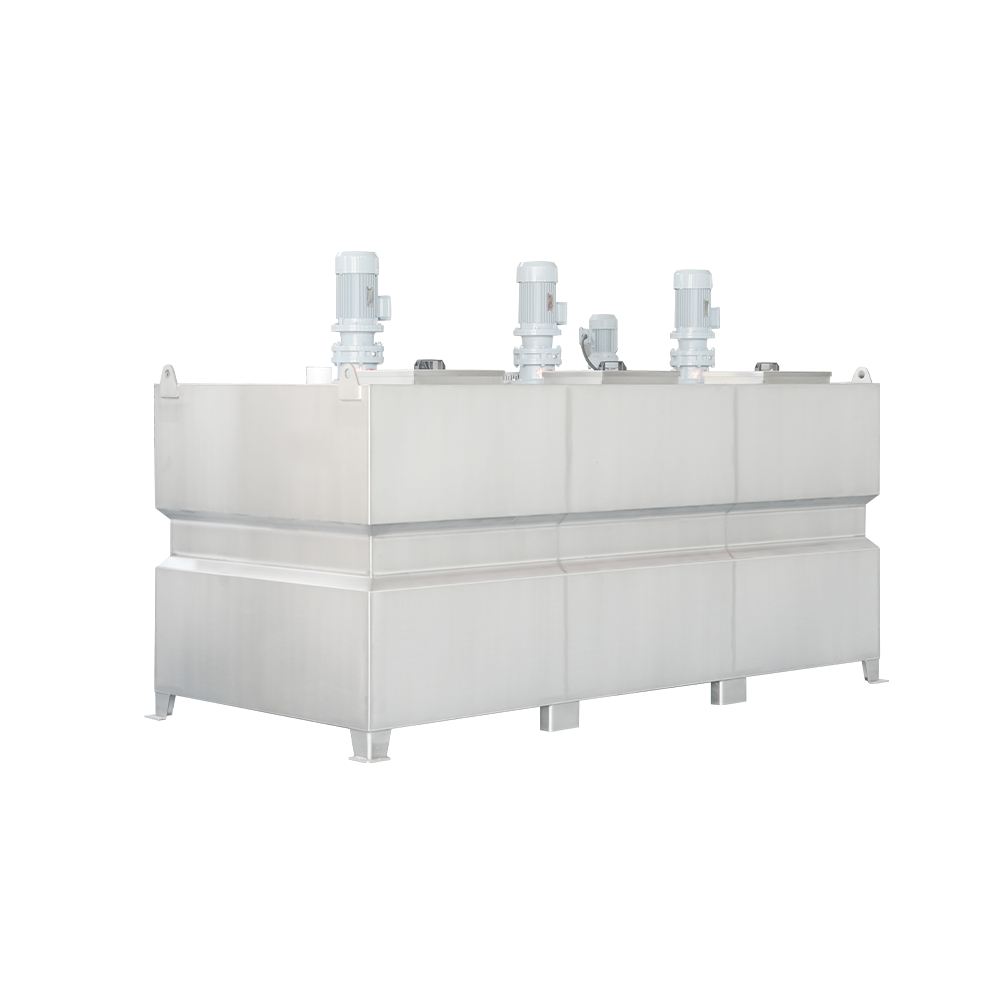 Desenvolvedor de dosagem de frequência variável de dosagem química integrada automática personalizada em pó Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É a Frequência Variável de Dosagem Química de Pó Integrada Automática Personalizada da China ... Ver Produto →
Leia o protocolo de teste linha por linha. Se um fornecedor não puder fornecer valores medidos para secura do bolo, taxa de captura, consumo de energia e nível de vibração, trate o desempenho alegado como marketing.
Padrões de Certificação e Documentação
O CQ não está completo até que existam registros. O pacote de entrega deve incluir certificados de materiais, registros de inspeção de soldagem, relatórios de inspeção dimensional, folhas de dados do motor e da caixa de engrenagens, diagramas de fiação elétrica, um relatório de teste de aceitação de fábrica e manuais de instalação e manutenção. Esses documentos são a base para comissionamento, pedido de peças sobressalentes e solução de problemas.
As certificações do sistema complementam esses registros. A ISO 9001 indica que existem procedimentos documentados; a certificação do sistema de gestão ambiental e de saúde ocupacional é comum em fábricas bem administradas. O objetivo não é contar certificados, mas confirmar que os procedimentos são seguidos na prática.
Como avaliar a capacidade de controle de qualidade de um fornecedor
Basta uma auditoria focada; você não precisa de equipe de inspeção em tempo integral.
- Peça ao fornecedor para declarar pontos de CQ e valores de aceitação para os pontos de verificação acima. Respostas vagas revelam um controle fraco.
- Audite a fábrica ou realize uma auditoria por vídeo: verifique o armazenamento do material recebido, a qualidade da solda, as ferramentas de medição e a calibração do equipamento de teste.
- Solicite instalações de referência em indústrias semelhantes à sua, como águas residuais municipais, alimentares, laticínios, químicas ou pecuárias.
- Compare as declarações sobre consumo de energia e polímeros com dados operacionais reais de locais de referência.
Os fabricantes com uma base de produção comprovada são um ponto de partida razoável. Yangzhou Qinxin Environmental Protection Technology Co., Ltd., por exemplo, relata uma instalação de 14.000 m², mais de 600 clientes e certificações ISO de sistemas de gestão de qualidade, meio ambiente e saúde ocupacional. Os compradores ainda devem verificar as reclamações operacionais através de uma auditoria de fábrica e revisar o orientação sobre como escolher uma prensa de drenagem por desempenho e capacidade antes de cometer.
Controle de qualidade como requisito contratual
O controle de qualidade não é uma pilha de certificados. É a cadeia de causa e efeito que conecta a escolha do material, a tolerância de fabricação, os testes e a documentação à desidratação confiável. Uma prensa de rosca para águas residuais é uma máquina de precisão que opera em um ambiente agressivo; os padrões por trás dela decidem se ela se tornará a unidade mais confiável na linha de tratamento ou a fonte de tempos de inatividade recorrentes. Defina as expectativas de CQ no contrato de compra, verifique-as na fábrica e exija o relatório de teste como parte da entrega.






 TOPO