
 POR

A dosagem de polímero é o ajuste mais rápido que você pode fazer em uma instalação de prensa de parafuso e também é o mais fácil de errar. Subdose o lodo e a prensa empurra sólidos finos através da tela. Com uma overdose, a conta do polímero sobe enquanto o bolo permanece molhado. Acerte a dose e a mesma máquina poderá produzir uma torta visivelmente mais seca e um filtrado mais claro no mesmo turno, sem uma única mudança mecânica. Este artigo explica o que muda quando a dosagem do polímero se move, quais números de desempenho respondem primeiro e como estabelecer uma janela de dosagem que mantenha a prensa estável e os custos sob controle.
Por que a dose de polímero altera os resultados da prensa de parafuso tão rapidamente
Uma máquina de desidratação de lodo com prensa de parafuso funciona de maneira diferente de uma prensa de correia ou centrífuga. O lodo entra na zona de alimentação e é transportado ao longo de um eixo cônico, onde o aumento da pressão força a saída da água através dos espaços entre os anéis fixos e móveis. A estrutura do floco criada pelo condicionamento do polímero determina como a torta libera essa água. Se os flocos forem pequenos e fracos, eles passam pelas aberturas da tela e vão parar no filtrado. Se os flocos forem muito grandes e escorregadios, eles retêm água dentro da torta e a zona de compressão não consegue espremê-la. A dose de polímero, em outras palavras, decide se a prensa opera em uma janela estável ou se oscila em direção a um dos dois modos de falha.
Os dois modos de falha: subdosagem e sobredosagem
Subdosagem: flocos fracos, filtrado sujo
Quando a dose de polímero é muito baixa, as partículas não são totalmente neutralizadas ou ligadas. Os flocos permanecem pequenos, cortam facilmente na zona de mistura e passam pela peneira. O primeiro aviso visível é um filtrado turvo e aumento de sólidos suspensos no fluxo de retorno. Em casos graves, a captura de sólidos pode cair abaixo de 70%, o que significa que a planta recircula a mesma carga poluente para o topo da obra e a trata uma segunda vez. A torta também sai mais úmida e tende a quebrar na extremidade de descarga porque a fraca estrutura do floco colapsa sob compressão.
Overdose: Excesso de Polímero, Bolo Molhado
A overdose é mais enganosa. O polímero extra reveste os flocos, tornando-os escorregadios, de modo que o bolo desliza pela zona de compressão sem liberar água. A água livre permanece presa dentro da rede de flocos e a secura do bolo estabiliza ou cai. O filtrado fica turvo novamente, mas desta vez a turbidez vem do polímero dissolvido e não dos sólidos brutos. O consumo de polímero por tonelada seca aumenta, surge espuma no tanque de dosagem e no canal de filtrado e a tela necessita de limpeza mais frequente. O polímero residual no filtrado também pode interferir nos processos biológicos ou de membrana a jusante.
Principais indicadores de desempenho que mudam com a dosagem de polímero
A melhor maneira de ver como a dose do polímero afeta uma prensa de rosca é comparar os três estados de dosagem lado a lado.
| Nível de dose | Captura de sólidos | Sólidos de bolo | Custo do polímero por tonelada seca | Impacto operacional |
|---|---|---|---|---|
| Subdosagem | Baixo; o filtrado está turvo | Abaixo do esperado; bolo esfarelado | Enganosamente baixo | Limpeza frequente da tela; recirculação de sólidos |
| Ótimo | Alto; o filtrado é claro | Máximo para o lodo determinado | Custo total equilibrado | Funcionamento estável; tela autolimpante |
| Overdose | Polímero alto, mas residual no filtrado | Platô ou declínio | Mais alto que o necessário | Sujidade na tela; deslizamento do parafuso; espumando |
O ótimo prático fica próximo ao limite entre o ótimo e a overdose. A dose mais baixa que mantém a secura do bolo no patamar e o filtrado limpo é também a dose de menor custo total. Aumentar a dose a partir desse ponto aumenta o gasto químico sem melhorar os resultados.
Dados de campo: quantos sólidos de bolo o polímero pode adicionar?
Uma instalação municipal nos Estados Unidos operou as mesmas prensas de parafuso com duas taxas de dosagem de polímero e registrou a diferença na produção normal. Em 45 libras ativas de polímero por tonelada seca de lodo, a prensa calculou em média 18,85 por cento de sólidos de bolo . Com 36 libras ativas por tonelada seca, a média foi de 17,73%. Esse ganho de 1,1 ponto percentual veio de cerca de 25% a mais de polímero, então a fábrica teve que pesar o custo de transporte mais baixo em relação ao custo mais alto de produtos químicos.
Dados de referência de campo mais amplos apontam na mesma direção. Com o tipo de polímero certo e a dose certa, uma prensa de rosca pode ganhar 3 a 8 pontos percentuais de sólidos secos na mesma máquina, sem investimento de capital. Os mesmos dados de referência também mostram que o polímero errado, ou o polímero certo na dose errada, pode apagar completamente essa vantagem. É por isso que a dosagem do polímero é uma das primeiras coisas a verificar quando uma prensa de rosca apresenta desempenho inferior às suas especificações.
Como encontrar a dose ideal de polímero para seu lodo
Comece com um teste de flocos, não um teste em larga escala
Pegue uma amostra de um litro do lodo de alimentação real, adicione a solução de polímero na concentração que você planeja usar e misture delicadamente. Procure três coisas: tamanho do floco, resistência do floco e clareza do sobrenadante. Flocos saudáveis se formam em segundos, sobrevivem à leve agitação e deixam água limpa. Se a água permanecer turva, a dose é muito baixa. Se a água contiver fiapos visíveis ou os flocos parecerem pegajosos, a dose já está muito alta.
Confirme com um aumento controlado na impressora
Comece com 60–70 por cento da dosagem sugerida pelo teste de flocos. Mantenha o fluxo de alimentação constante e espere de 15 a 20 minutos para que a prensa se estabilize. Aumente a dose em etapas de aproximadamente 10 a 15 por cento a cada 20 a 30 minutos e registre a turbidez do filtrado, a secura do bolo e a corrente de pressão em cada etapa. A secura do bolo aumentará, depois estabilizará e depois permanecerá plana ou diminuirá. A dose imediatamente antes do início do platô é a dose ideal prática. Para operação diária, recue de 5 a 10 por cento para deixar espaço para variações na qualidade do lodo.
Monitore os sinais certos
Sólidos suspensos no filtrado, secura da torta, custo do polímero por tonelada seca, pressão diferencial da tela e frequência de limpeza são os cinco números que indicam se a dose ainda está correta. Não persiga a secura do bolo sozinho. Se o filtrado ficar turvo enquanto os sólidos do bolo aumentam, você está simplesmente convertendo um problema de filtrado em uma métrica de bolo. O filtrado é o sistema de alerta precoce; o bolo é o resultado financeiro.
Precisão na preparação e dosagem de polímeros: o lado do equipamento
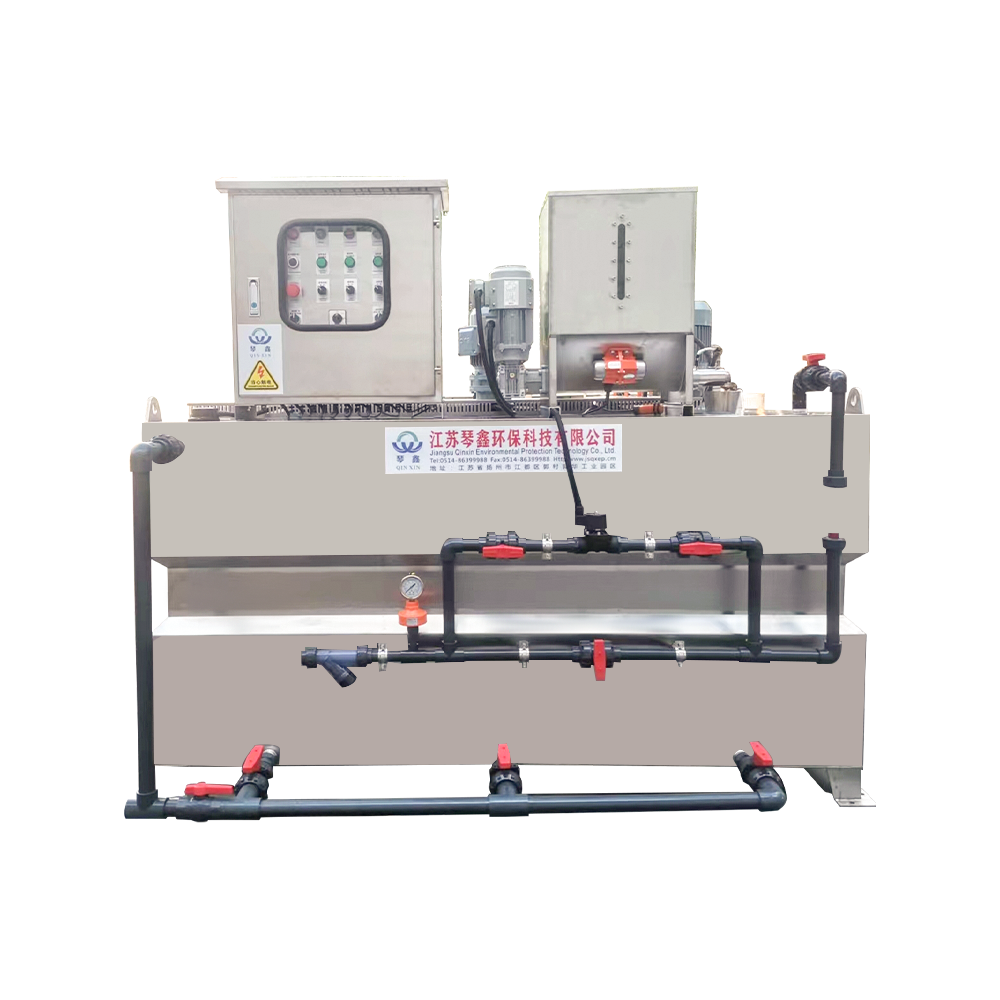
Mesmo a dose teórica correta falha se o polímero estiver mal envelhecido, diluído de forma desigual ou bombeado a uma taxa que não corresponda ao fluxo de lodo de entrada. As válvulas manuais oscilam e os operadores não conseguem observá-las a cada minuto. Uma unidade de dosagem automatizada resolve o problema porque prepara a solução estoque, dilui-a até a concentração alvo e mede a saída continuamente em proporção ao fluxo de alimentação. Para instalações onde a concentração de lamas varia durante o dia, um sistema integrado de dosagem de polímero com controle de frequência variável é um investimento prático que protege a qualidade do filtrado e o consumo de polímero. Plantas com prensas idênticas podem produzir resultados diferentes apenas porque uma possui equipamento de dosagem preciso e a outra não.
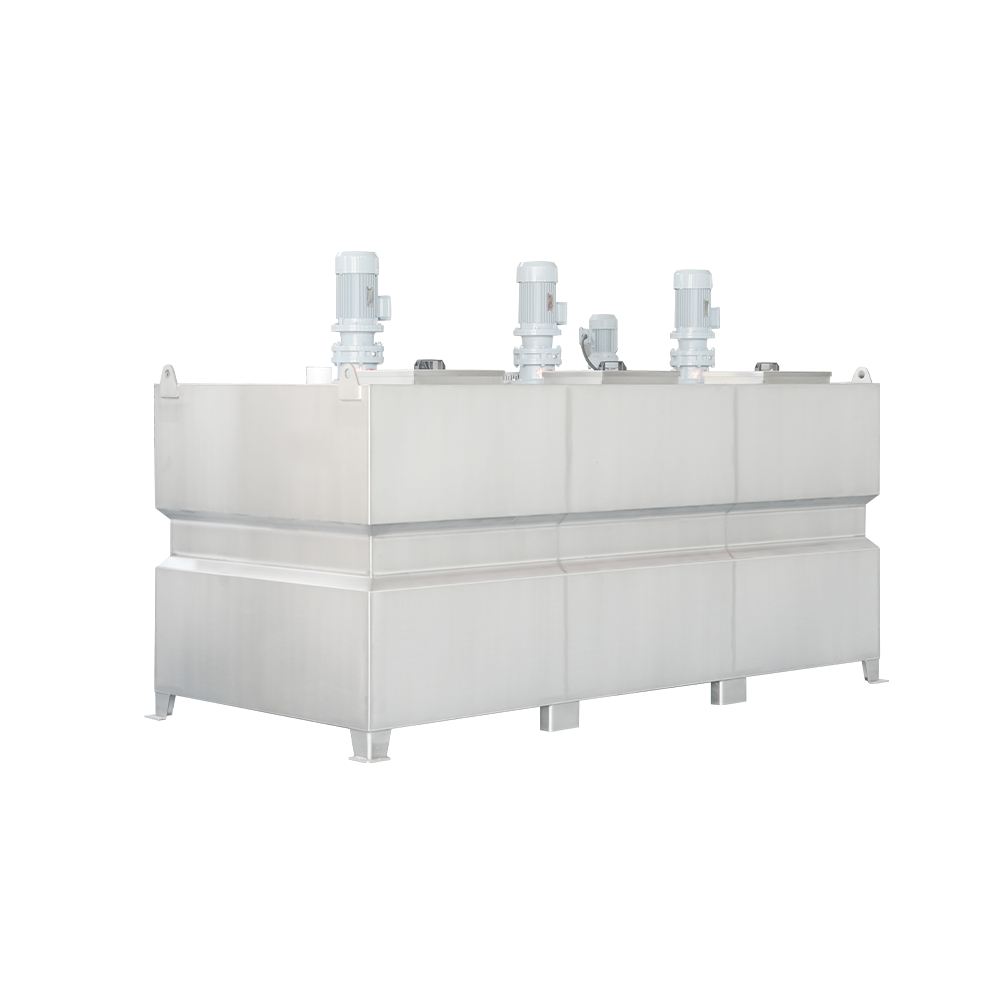 Desenvolvedor de dosagem de frequência variável de dosagem química integrada automática personalizada em pó Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É a Frequência Variável de Dosagem Química de Pó Integrada Automática Personalizada da China ... Ver Produto →
Projeto de prensa de parafuso e como ela interage com a demanda de polímero
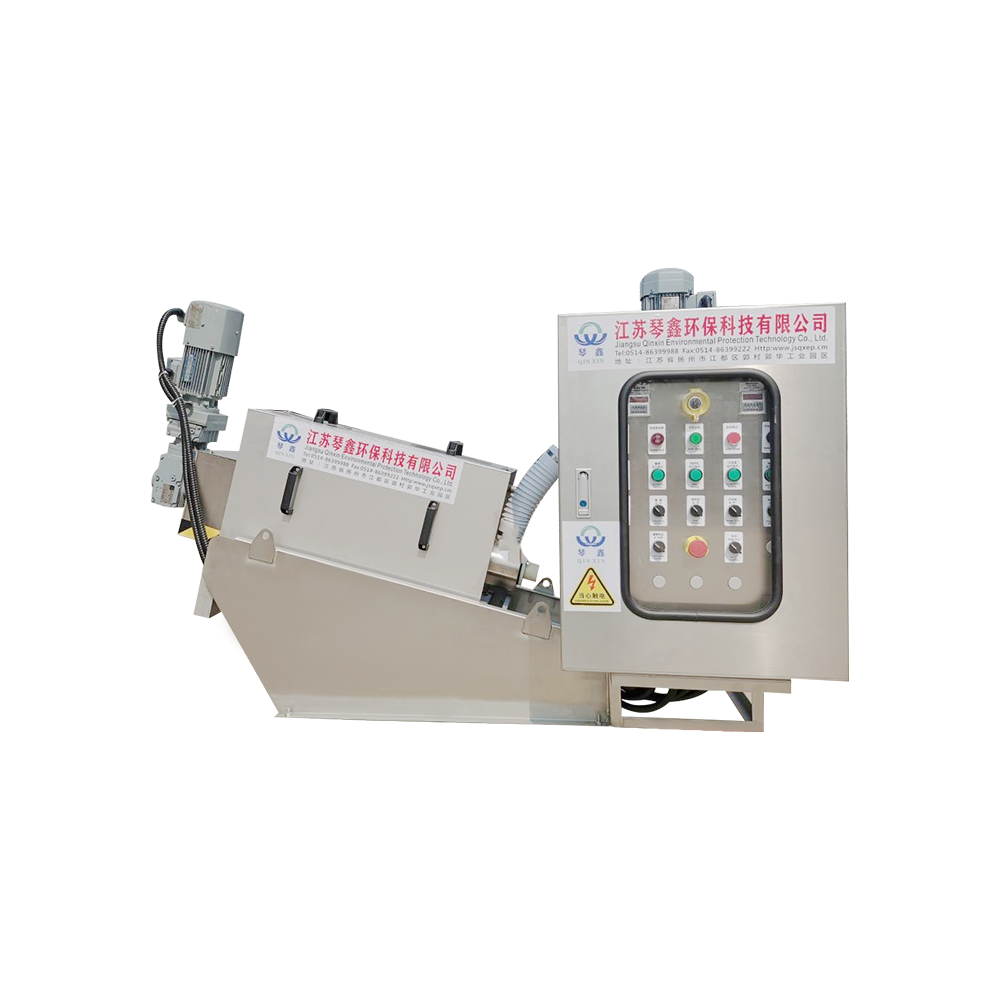
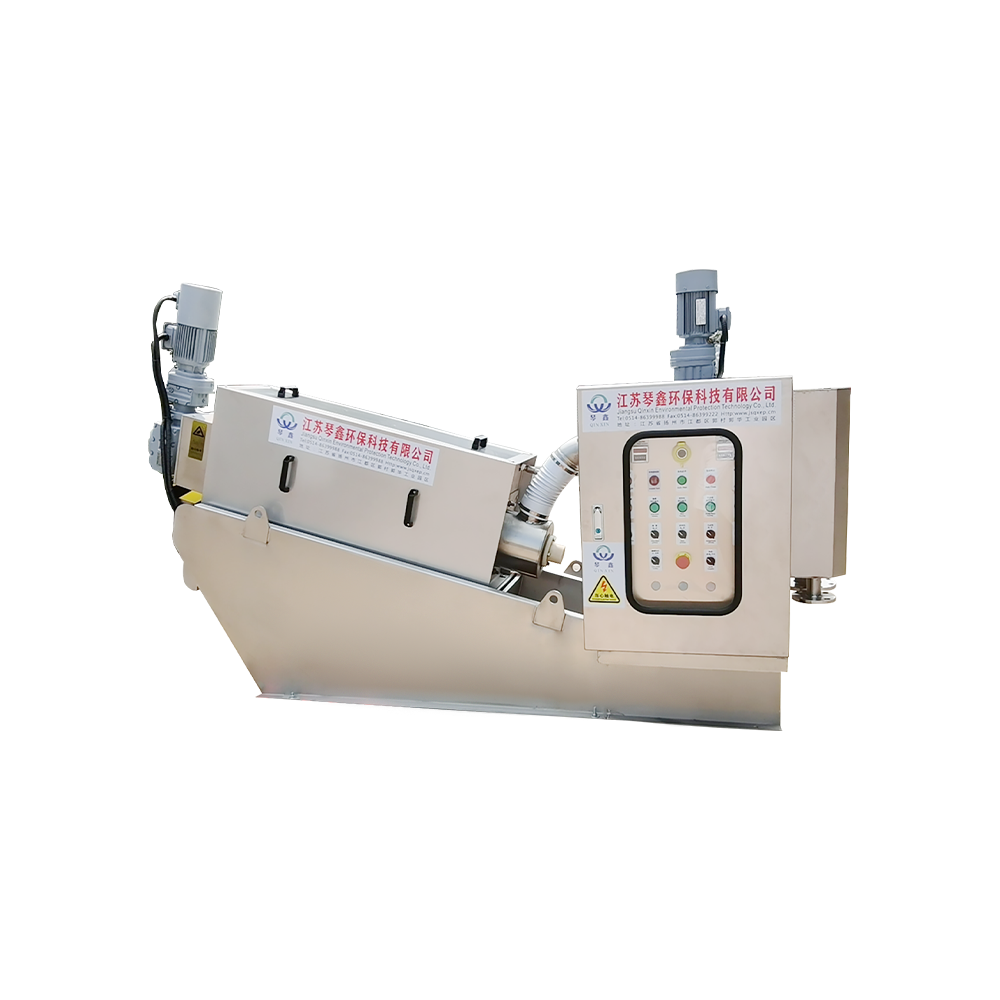
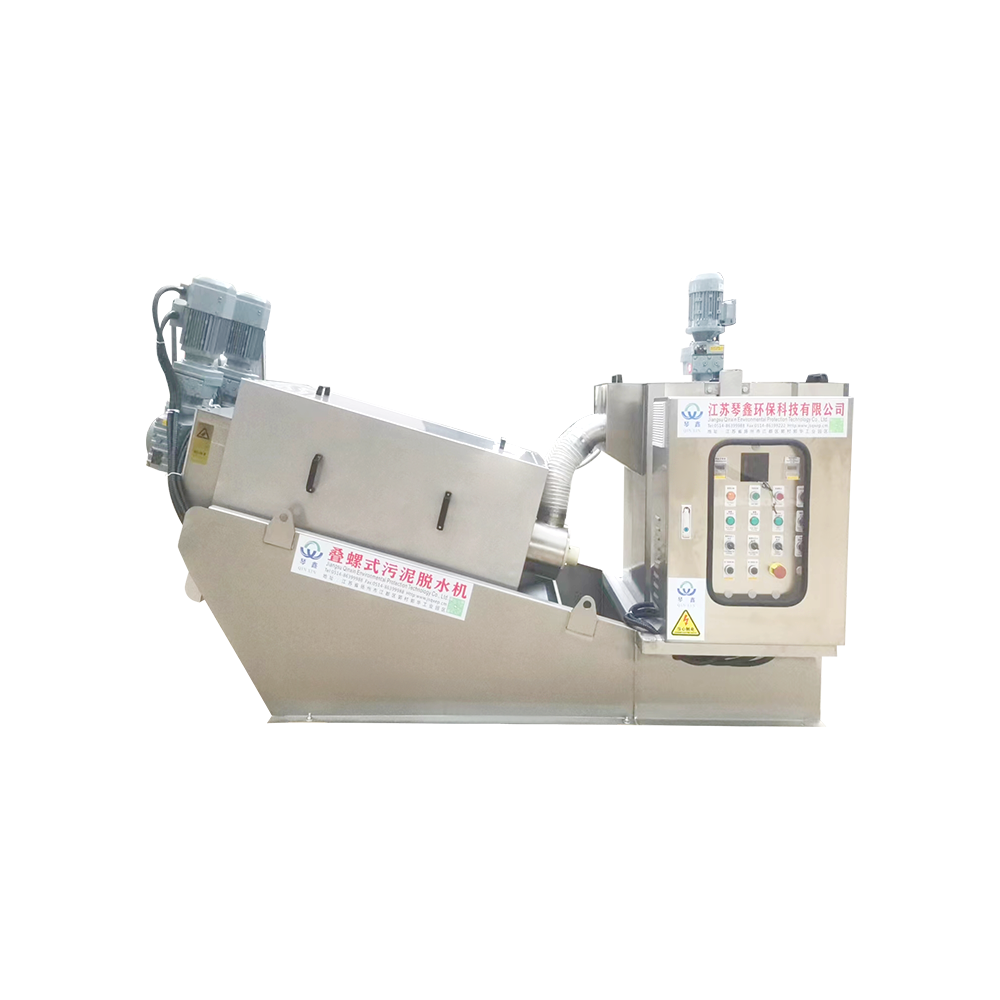
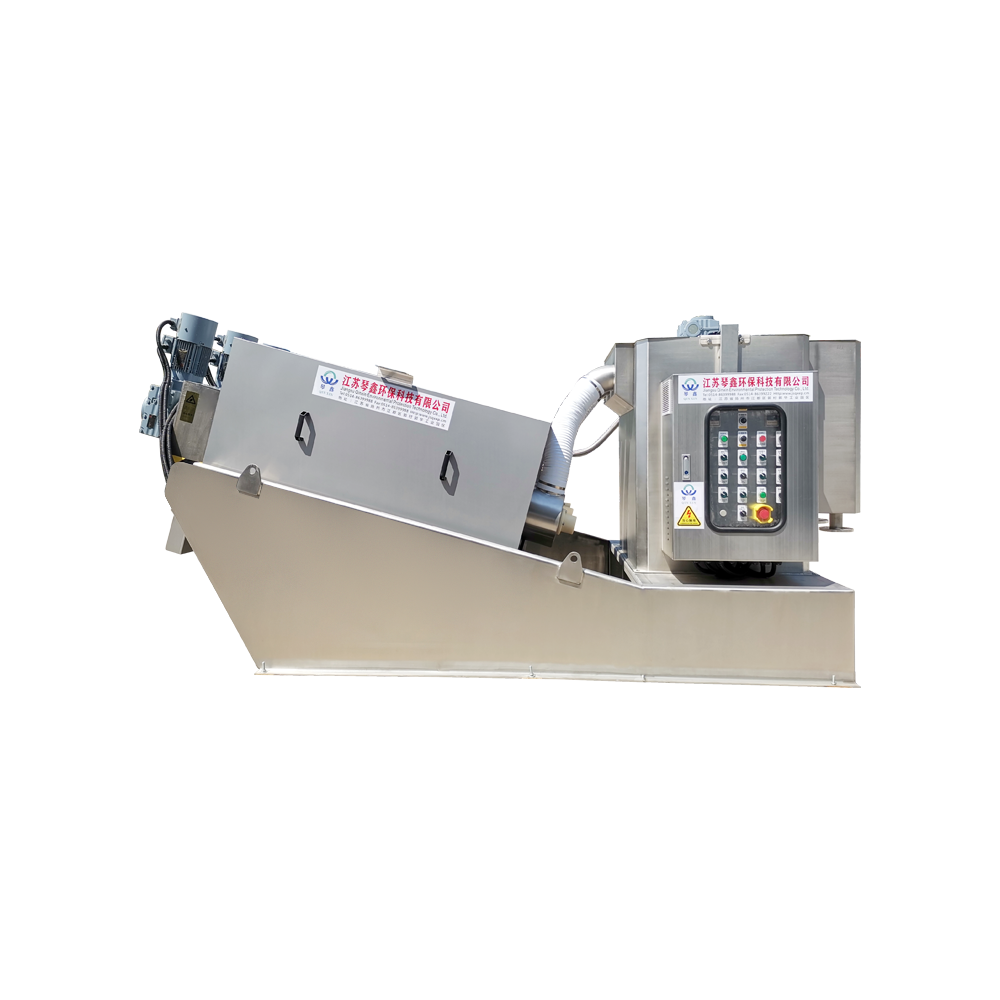
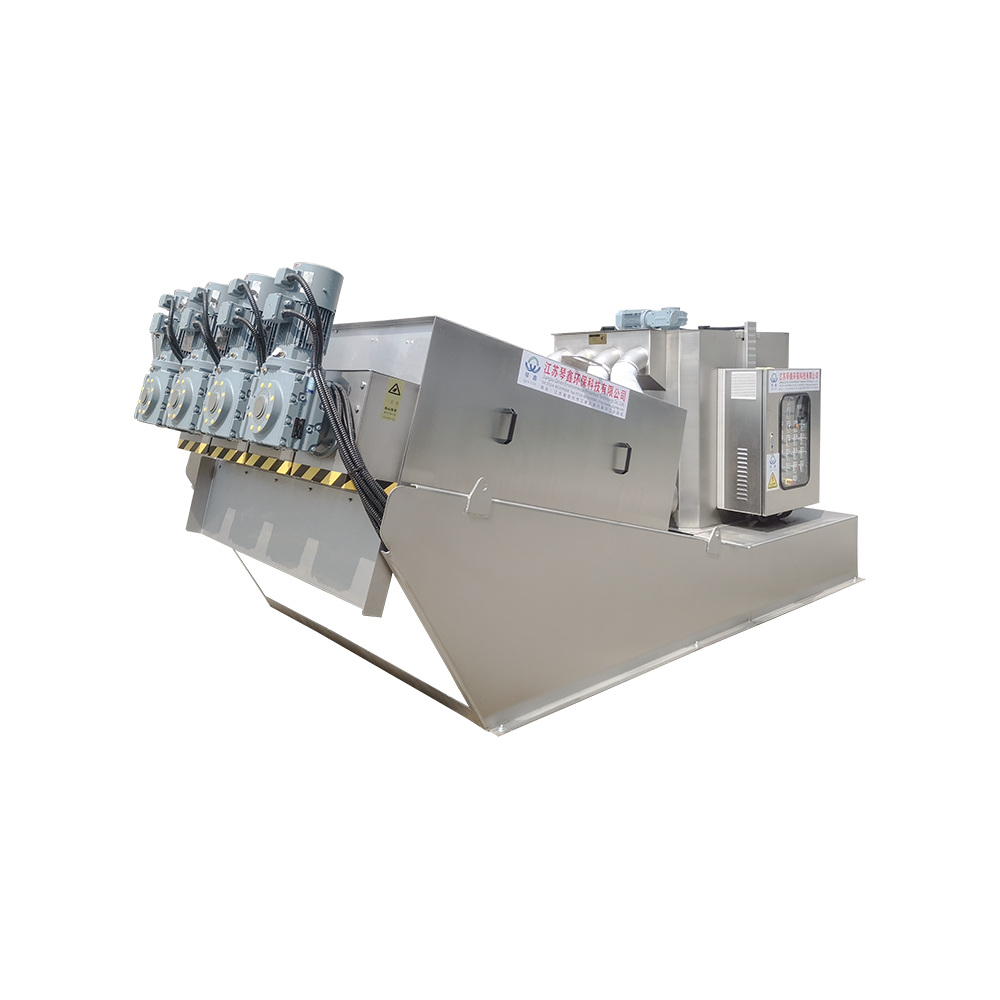
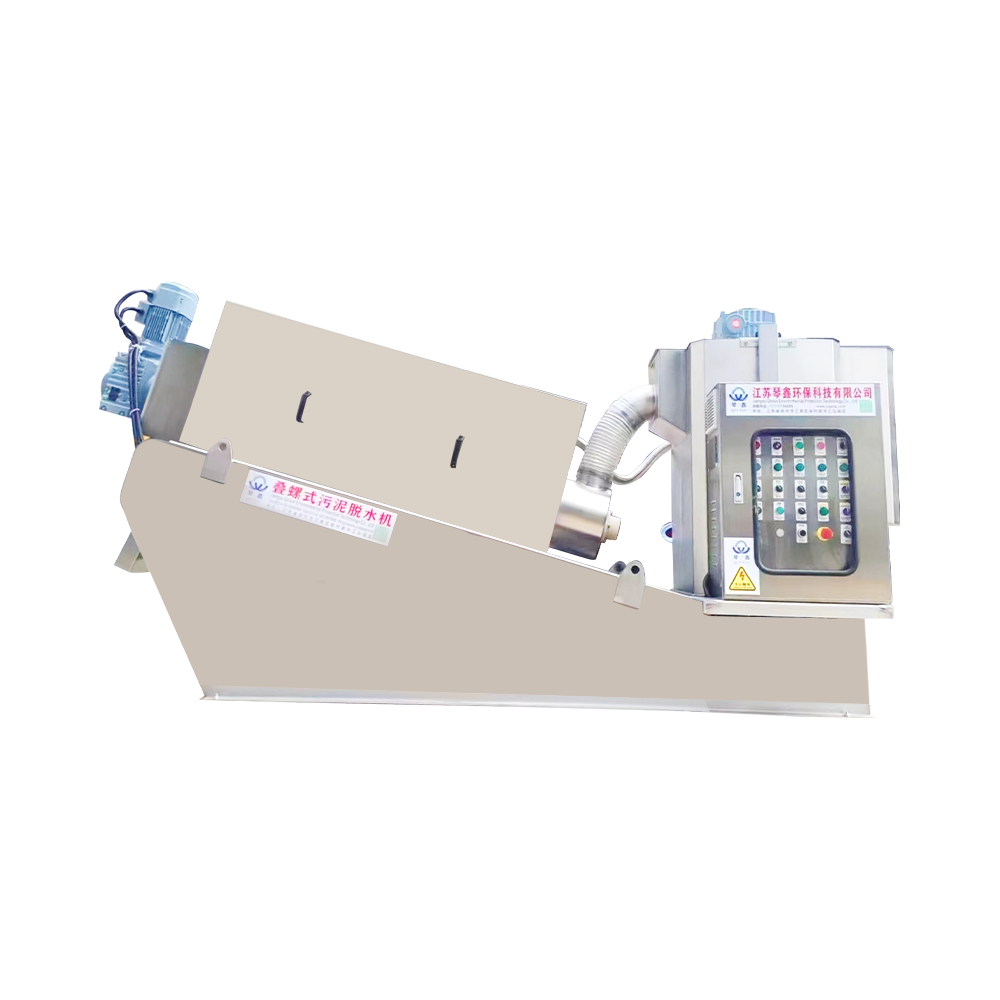
O projeto mecânico da prensa também afeta a sensibilidade do processo às alterações de dose. Uma zona de compressão curta reage rapidamente a qualquer alteração na qualidade do polímero, enquanto uma máquina de desidratação de lodo de prensa de parafuso multidisco com zona de compressão longa dá ao bolo mais tempo na tela e absorve pequenos desvios de dose. É por isso que o mesmo lodo pode desidratar de forma diferente em duas prensas diferentes na mesma dose.
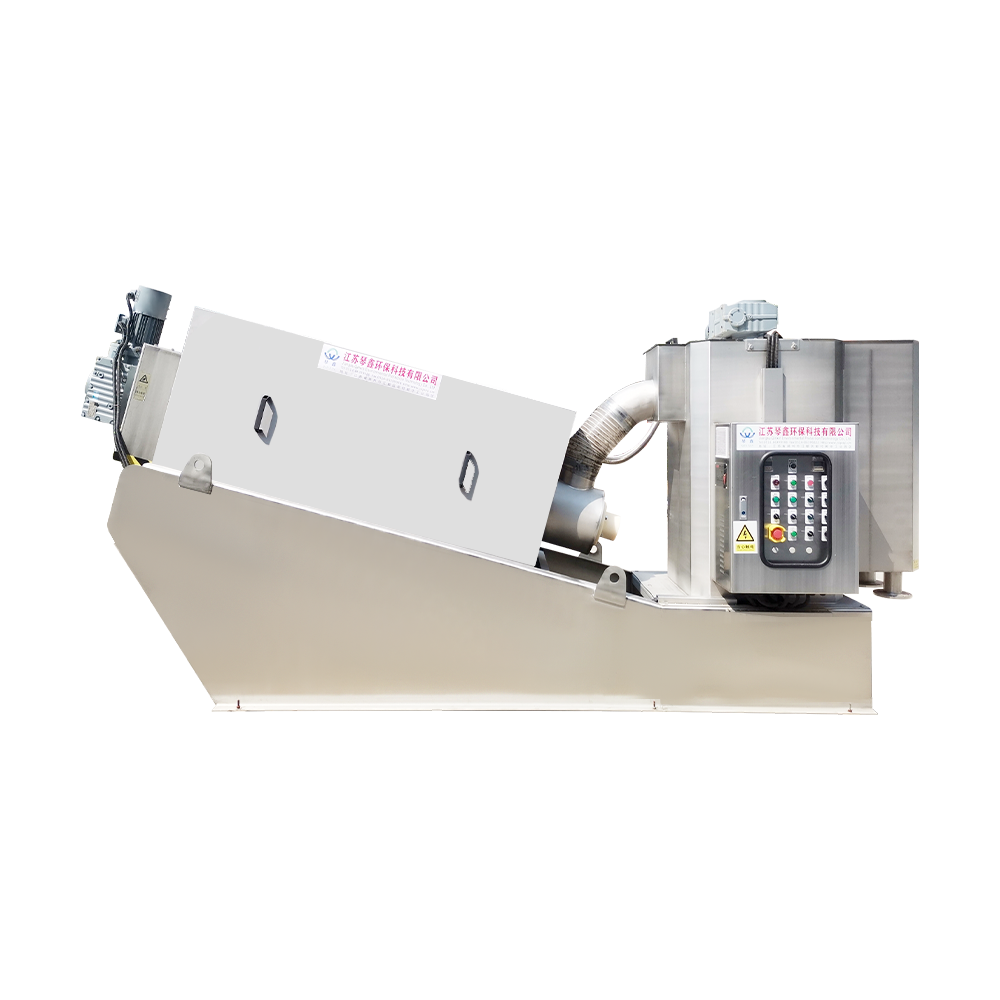
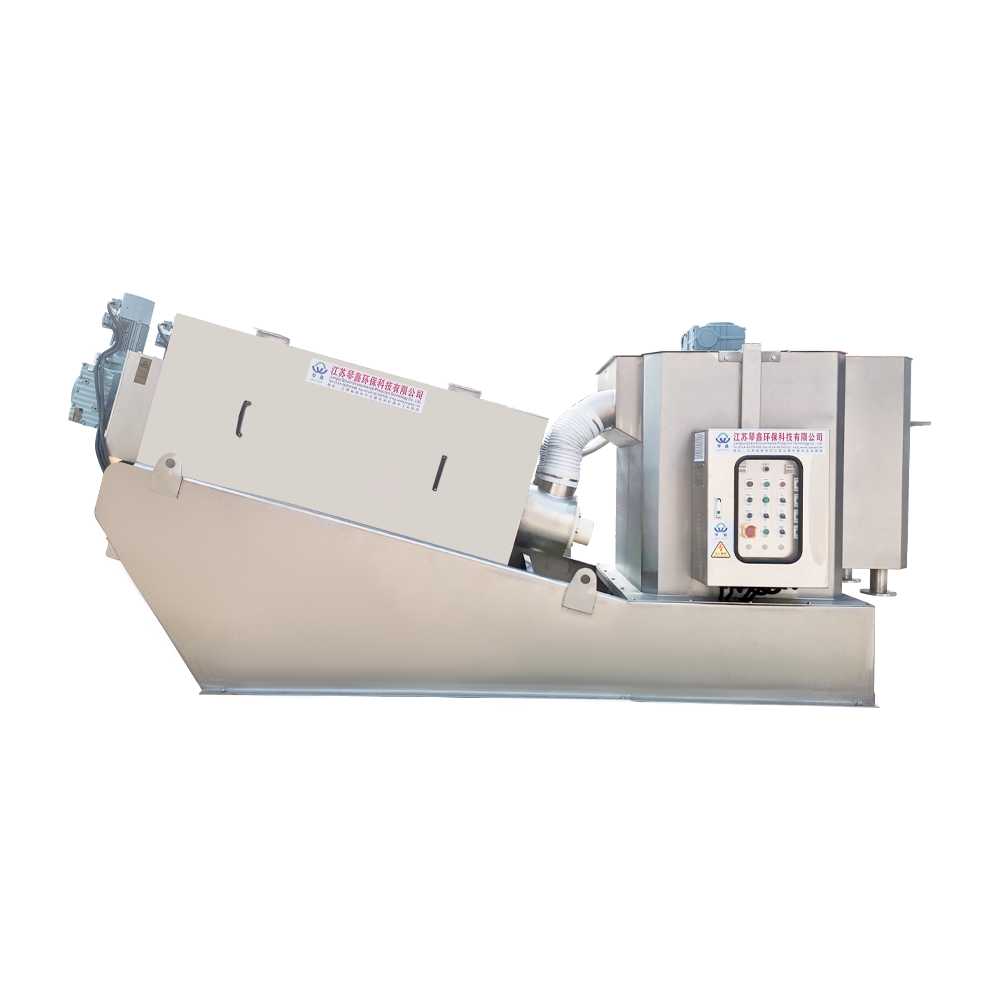
 Máquina de desidratação de lamas de parafuso espiral ecológica para tratamento de águas residuais personalizadas Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É o Tratamento de Águas Residuais Personalizado da China, Dewa de Lodo de Parafuso Espiral Ecológico ... Ver Produto →
Para águas residuais industriais, a composição do lodo muda ao longo do dia e a prensa tem que absorver essas mudanças sem a atenção constante do operador. Um prensa de rosca industrial construída para tratamento de águas residuais com economia de energia , com tela robusta e abertura de alimentação mais ampla, oferece maior tolerância a desvios de dose.
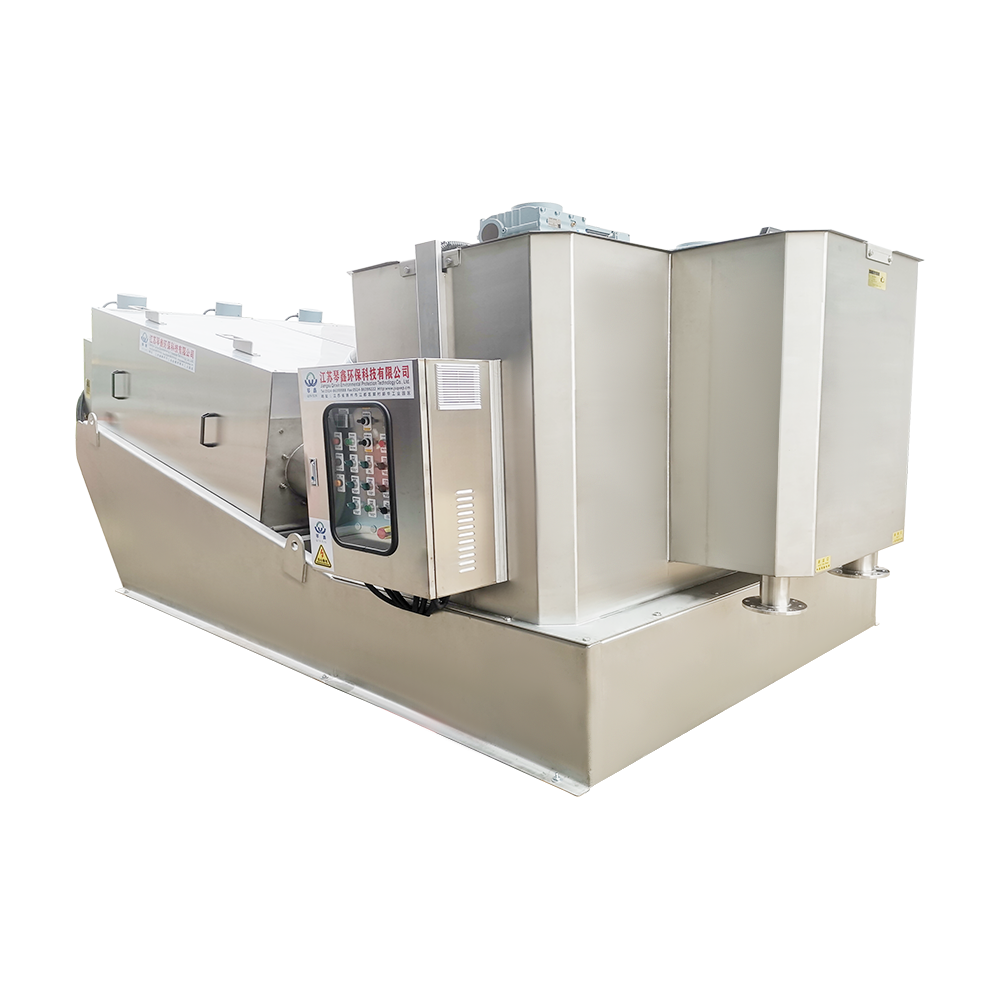
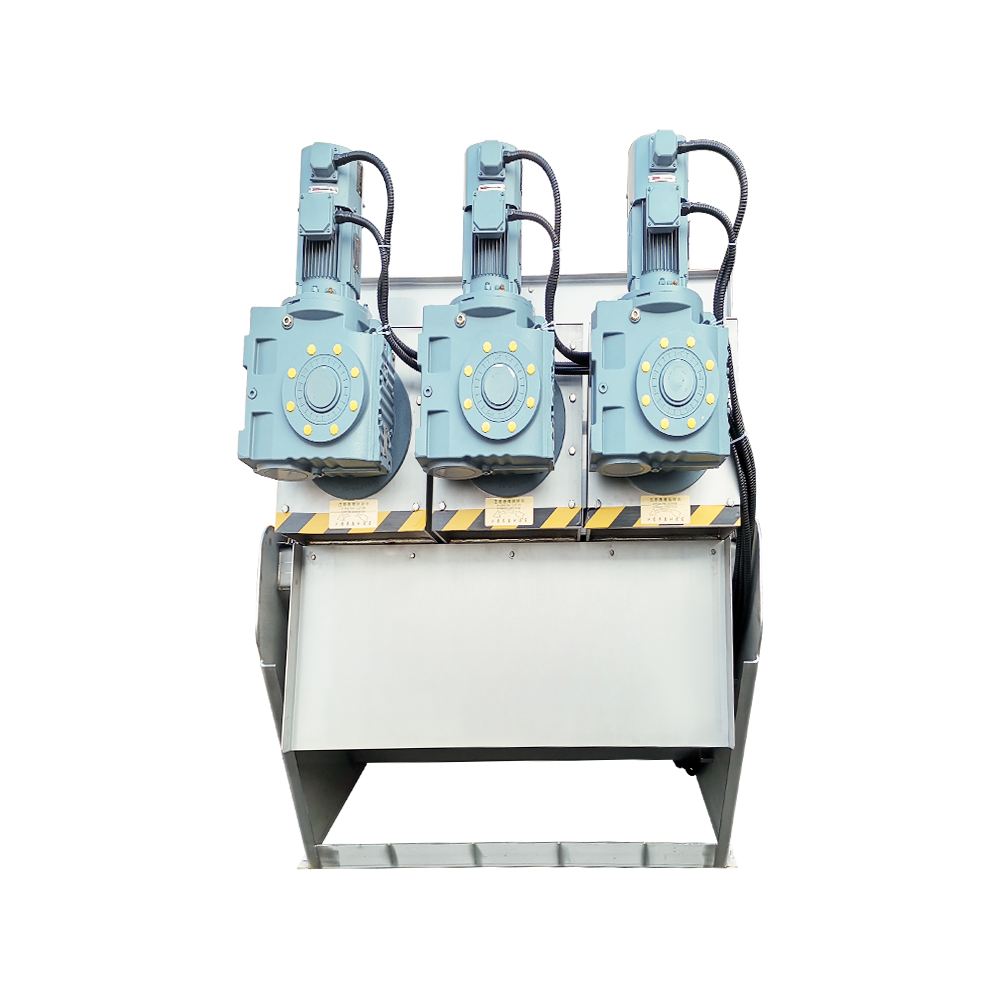 Grande máquina de secagem de lama de aço inoxidável da imprensa de parafuso - eficiência elevada Otimize seu tratamento de águas residuais com nossa prensa de parafuso grande e de alta eficiência em aço inoxidável. Esta máquina fornece desidratação superior... Ver Produto →
Não espere que nenhum projeto mecânico compense uma dose errada de polímero. A melhor prensa ainda retorna um filtrado turvo quando a química está errada. Ao comparar máquinas, observe a geometria da zona de alimentação, o comprimento da seção de drenagem e os materiais de construção e verifique como escolher máquinas de desidratação de lodo de parafuso com base no tipo de lodo, concentração de sólidos e orçamento de polímero.
Fluxo de trabalho prático de otimização
- Estabeleça uma linha de base: registre sólidos de alimentação, sólidos filtrados, secura da torta, dose de polímero e custo de polímero por tonelada seca.
- Execute um teste de flocos no lodo de alimentação real para obter uma primeira estimativa.
- Execute uma rampa de dose controlada em fluxo de alimentação constante e trace a curva de resposta.
- Defina a dose operacional 5–10 por cento abaixo do ponto onde a secura do bolo atinge o pico ou a clareza do filtrado piora.
- Revise os dados semanalmente e execute novamente a rampa sempre que as características do lodo mudarem.
As plantas que seguem esta sequência geralmente descobrem que otimizando a desidratação de lodo de prensa de parafuso tem mais a ver com controle de alimentação do que com mudanças mecânicas. Os maiores ganhos vêm de correções pequenas e constantes, em vez de ajustes únicos.
Do lado dos custos operacionais, uma análise de custo de polímero e energia em instalações de prensas de parafuso mostra por que a otimização da dose se paga: o polímero é normalmente o segundo maior custo de desidratação depois da energia, e mesmo uma pequena overdose diária torna-se um item de linha significativo ao longo de um ano.
A dosagem do polímero não é um parâmetro do tipo definir e esquecer. Ele se move de acordo com a qualidade do lodo, lote químico, temperatura e condição da prensa. Os operadores que obtêm os melhores resultados com uma prensa de rosca tratam a dose como um ponto de ajuste em tempo real: eles verificam o floco, observam o filtrado e ajustam em pequenos passos. O retorno aparece como torta mais seca, filtrado mais claro, menor custo de produtos químicos e uma prensa que continua funcionando em vez de exigir atenção a cada turno.






 TOPO