
 POR

Por que a folha de especificações não conta toda a história
Duas prensas helicoidais para águas residuais com a mesma capacidade nominal e a mesma secura da torta podem se comportar de maneira muito diferente após um ano de operação. Um mantém seu desempenho com corrente de motor estável e dose moderada de polímero. O outro mostra aumento gradual da umidade do bolo, entupimento ocasional e uma caixa de engrenagens que esquenta.
Essa diferença raramente vem do conceito de design. Ambas as máquinas usam o mesmo princípio físico: um parafuso giratório empurra o lodo contra a superfície do filtro, espremendo a água enquanto os sólidos se movem em direção à extremidade de descarga. A diferença vem do processo de fabricação — como o eixo é usinado, como o filtro é montado, com que cuidado as peças são alinhadas e com que honestidade a máquina é testada antes de sair da fábrica.
A conclusão prática é direta: o desempenho da drenagem, o custo operacional e a vida útil são em grande parte decididos na fase de fabricação. Compreender como uma prensa de parafuso para águas residuais é fabricada não é, portanto, um luxo técnico. É uma ferramenta de compra que pode economizar anos de gastos evitáveis com polímeros e tempo de inatividade para uma estação de tratamento.
As principais etapas na fabricação de prensas de parafuso para águas residuais
A fabricação de uma prensa de rosca segue seis etapas principais. Cada um deixa um rastro na máquina final:
- Engenharia e design de processos
- Seleção de materiais e rastreabilidade
- Usinagem do eixo do parafuso e elementos filtrantes
- Soldagem e construção de molduras
- Montagem e alinhamento
- Testes de fábrica
Engenharia e Design de Processos
A fabricação começa com o cálculo da geometria do parafuso. O engenheiro determina o diâmetro da raiz, o passo e a taxa de compressão a partir do tipo de lodo alvo, da concentração de alimentação e do rendimento necessário. Estes números definem o perfil de pressão ao longo da zona de desidratação, que determina quanta água pode ser removida antes da descarga do lodo.
A fase de design também corrige a estrutura do filtro. Uma tela de arame em cunha é adequada para lodo fibroso da fabricação de papel ou processamento de alimentos. Uma pilha de filtros multidisco é melhor para lodo oleoso e de baixa concentração, porque oferece uma área aberta maior para a água escapar. Se você precisar atualizar o comportamento desses projetos em campo, nosso artigo anterior explica como funciona o processo de desidratação dentro de uma prensa de rosca .
Seleção e rastreabilidade de materiais
A primeira decisão física é o tipo de aço inoxidável. SUS304 é o padrão para lodo municipal e muitos fluxos industriais. O SUS316 adiciona molibdênio para resistência ao cloreto e é especificado onde estão presentes produtos químicos corrosivos, como águas residuais químicas ou instalações costeiras.
A seleção de materiais é fácil de afirmar, mas difícil de verificar. Uma fábrica séria possui certificados de moinho que confirmam a composição real da liga e os fornece com a máquina. A espessura da placa da estrutura e do reservatório de lodo também é importante; uma estrutura fina flexiona com o tempo, alterando lentamente o alinhamento das peças rotativas. Para uma comparação mais aprofundada de notas, nossa nota técnica sobre seleção de aço inoxidável para máquinas de desidratação de lodo de parafuso lista o que um certificado deve conter e onde cada nota é apropriada.
Usinagem do eixo do parafuso e elementos filtrantes
O eixo do parafuso é usinado em um torno CNC para que o diâmetro externo permaneça consistente em todo o seu comprimento. O desvio — o desvio do eixo em relação ao seu verdadeiro eixo de rotação — é normalmente controlado para 0,1 mm ou menos por metro de comprimento do eixo. Um eixo que exceda esse valor empurra o lodo contra um lado do filtro, causando desgaste irregular da tela e uma redução permanente na secura da torta.
Em prensas multidisco, cada disco de filtro deve ser plano e de espessura uniforme. Quando os discos são empilhados e comprimidos, pequenos desvios em discos individuais resultam em uma largura irregular da ranhura. A consistência da largura da ranhura é uma das diferenças mensuráveis mais claras entre a fabricação cuidadosa e a produção de atalhos, porque controla diretamente quantos sólidos finos são retidos.
Soldagem e construção de estruturas
A estrutura, a caixa de entrada de lodo e o cone de descarga são soldados em gabaritos que limitam a distorção. As costuras de solda que entram em contato com o lodo ficam niveladas, porque uma borda áspera da solda captura o material fibroso e se torna o ponto inicial de um bloqueio.
A qualidade da soldagem do aço inoxidável não depende apenas do formato do cordão. A zona de solda deve ser protegida do oxigênio durante o processo, e a solda acabada deve ser decapada e passivada para restaurar a resistência à corrosão. Se essa etapa for ignorada, a linha de solda se torna o primeiro local onde a corrosão por pite começa em um lodo rico em cloreto.
Montagem e Alinhamento
A etapa mais sensível é definir a folga entre a rosca do parafuso e a superfície do filtro. Na maioria das prensas de rosca esta folga está entre 0,5 e 1,5 mm e deve ser consistente em toda a circunferência. Os técnicos de montagem verificam isso com relógios comparadores, girando o eixo e medindo em diversas posições angulares.
O motor, a caixa de engrenagens e o eixo do parafuso são então acoplados e alinhados de acordo com as especificações do fabricante. Um acoplamento que é forçado a alinhar durante a montagem aparecerá alguns meses depois como ruído e vibração na caixa de engrenagens. Esta é também a fase em que o design mostra a sua facilidade de manutenção: rolamentos e pontos de lavagem acessíveis são o resultado de decisões tomadas anteriormente, mas só agora se tornam visíveis.
Testes de fábrica
Antes de uma prensa de parafuso ser embalada, um teste completo de fábrica deve incluir entrada de água, medição da corrente e vibração do motor, verificação do sentido de rotação e inspeção visual de vazamentos. Sempre que possível, a máquina é testada com lodo real ou sintético para confirmar o comportamento da descarga da torta.
A fábrica registra esses valores de referência. Os mesmos números são usados posteriormente nas instalações do cliente para confirmar que a instalação e a inicialização foram concluídas corretamente. Solicitar o relatório de teste da sua máquina específica, não apenas da família de modelos, é uma prática normal e profissional.
Tolerâncias que acompanham você na operação diária
Algumas tolerâncias de fabricação são cosméticas. Em uma prensa de parafuso, vários não o são. A tabela abaixo mostra os parâmetros com maior impacto na operação diária.
| Parâmetro de fabricação | Alvo típico | Efeito operacional se for ruim |
|---|---|---|
| Folga do parafuso ao filtro | 0,5 a 1,5 mm dependendo do modelo | Menor secura do bolo, maior consumo de polímero |
| Excentricidade do eixo | Máx. 0,1 mm por metro de comprimento do eixo | Desgaste irregular, vibração, danos nos rolamentos |
| Planicidade do disco de filtro | Dentro de 0,2 mm em toda a área do filtro | Variação da largura da ranhura, vazamento de sólidos, entupimento |
| Acabamento de solda no caminho de lama | Respingo do solo | Acúmulo de fibras, bloqueios, paradas extras de limpeza |
| Alinhamento da caixa de engrenagens e do motor | Dentro das especificações do fabricante | Ruído, vibração, superaquecimento da caixa de câmbio |
| Classe de aço inoxidável | SUS304 ou SUS316 com certificado de fábrica | Corrosão, soldas rachadas, substituição prematura |
Como a qualidade de fabricação afeta os custos operacionais
Consumo de Polímero
A folga irregular entre o parafuso e o filtro força o operador a aumentar a dose de polímero para manter os flocos intactos. O polímero é normalmente o maior custo químico na desidratação de lodo. Uma prensa bem fabricada proporciona ao floco um perfil de cisalhamento consistente, de modo que os operadores normalmente alcançam a mesma secura do bolo com uma dose mais baixa.
Consumo de energia
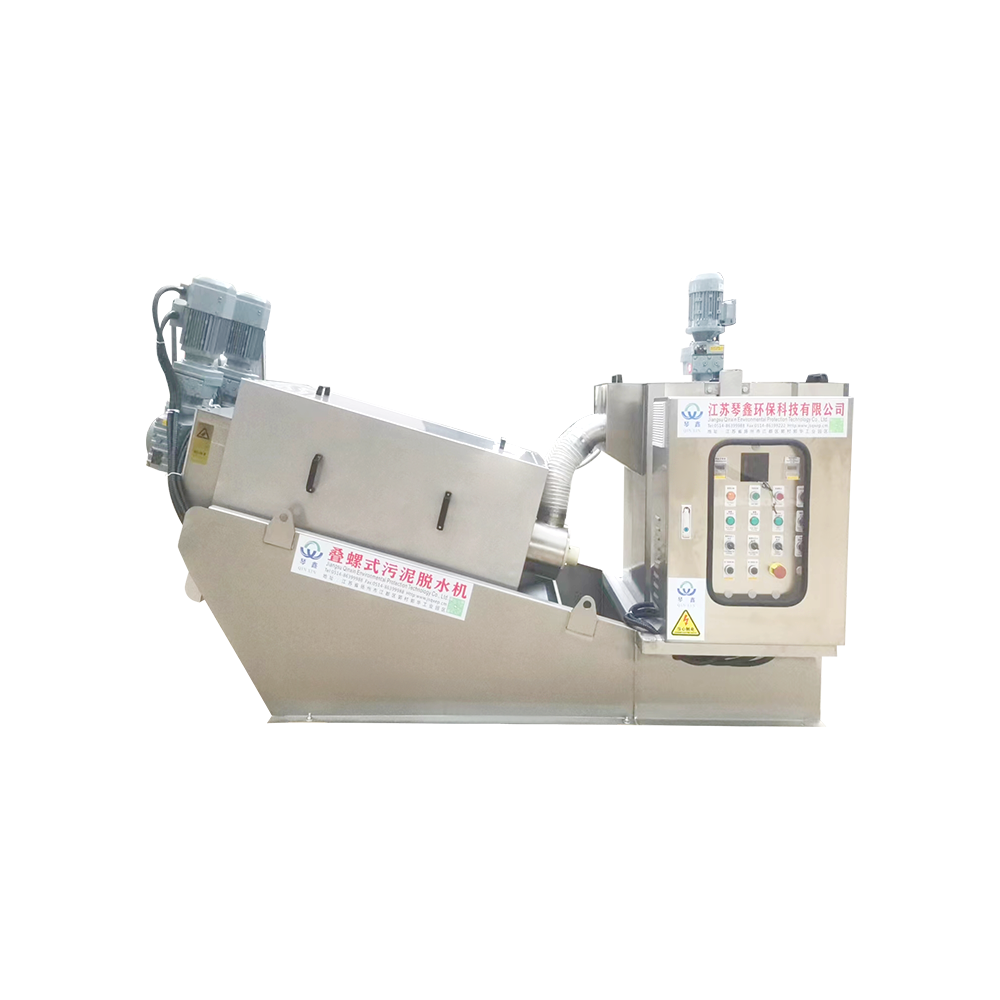
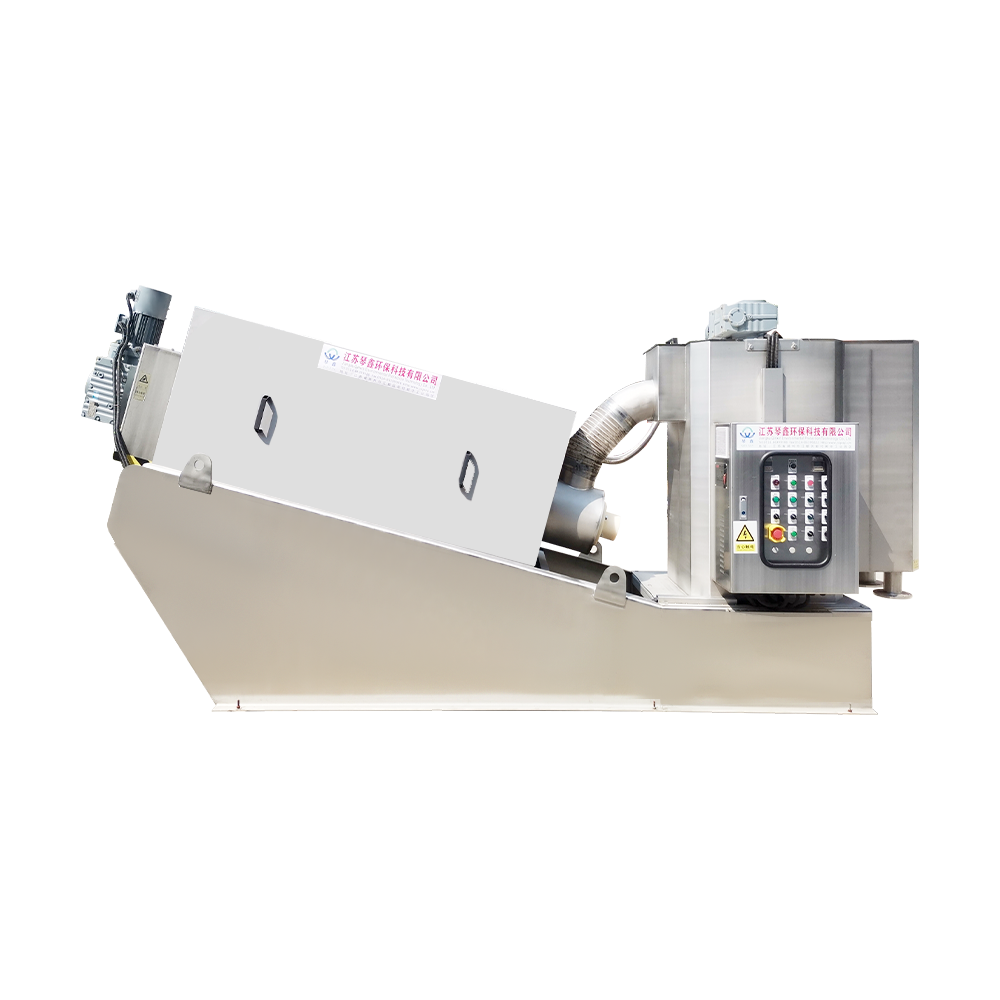
As prensas de parafuso já consomem muito menos energia do que as centrífugas ou prensas de correia, porque o acionamento funciona em baixa velocidade e o trabalho mecânico é usado para transporte em vez de aceleração centrífuga. Essa vantagem diminui quando a qualidade de fabricação é ruim. Um eixo desalinhado e rolamentos mal ajustados convertem energia elétrica em fricção e calor, aumentando a corrente do motor e reduzindo a vida útil dos componentes. Para fluxos industriais com composição mista, o Modelo de prensa de parafuso industrial QXDL132 é um exemplo de projeto de baixa velocidade com peças de contato resistentes à corrosão construídas para lama abrasiva.
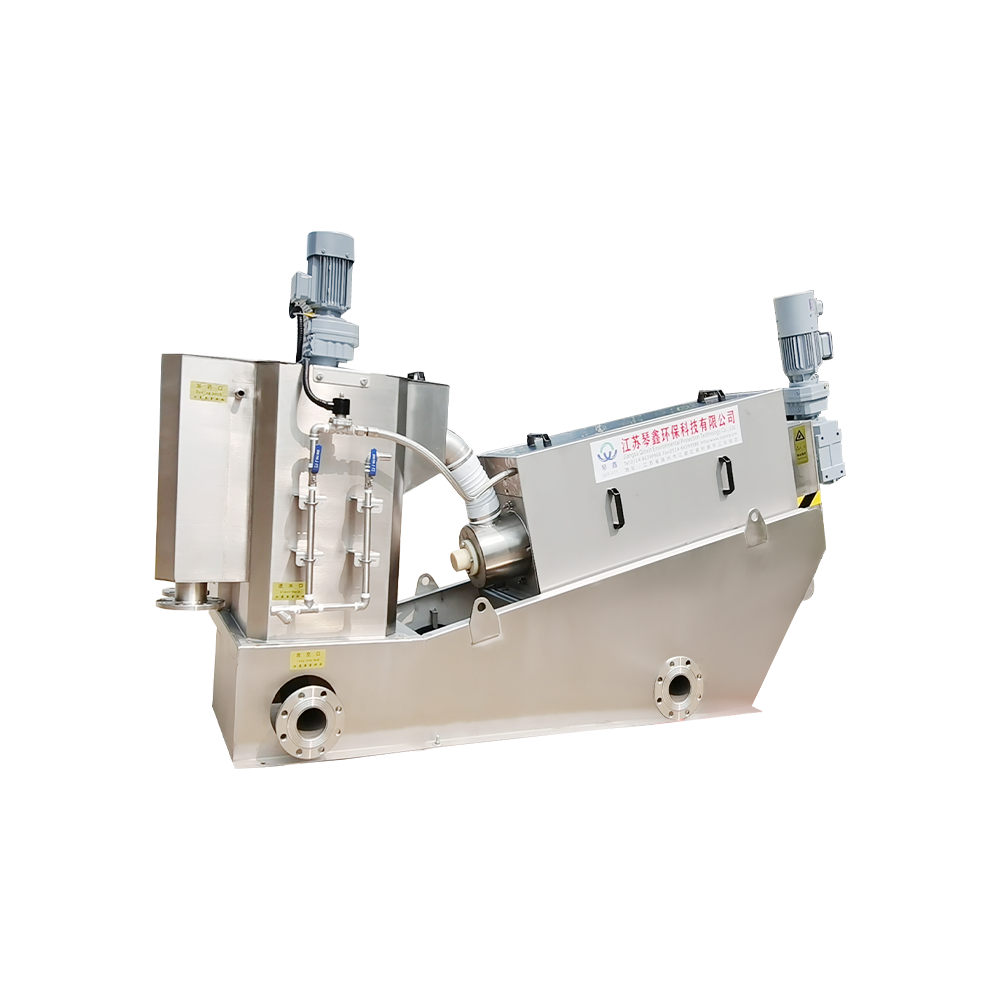 Prensa economizadora de energia personalizada de qualidade alimentar máquina de desidratação parafuso espiral orvalho de lodo Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É a Máquina de Desaguamento de Imprensa de Economia de Energia de Qualidade Alimentar Personalizada da China ... Ver Produto →
Manutenção e Entupimento
As duas reclamações de manutenção mais comuns em prensas de parafuso são entupimento da tela e falha do rolamento. O entupimento frequentemente resulta de uma largura inconsistente da ranhura ou de uma solda áspera dentro do caminho do lodo. A falha do rolamento geralmente está relacionada ao alinhamento do eixo na fase de montagem. Ambos são problemas de fabricação muito antes de se tornarem problemas operacionais. Se você já opera uma impressora, nosso orientação sobre manutenção e vida útil para prensas de rosca de aço inoxidável lista os pontos de inspeção e os intervalos de substituição que ajudam você a detectar esses problemas antecipadamente.
Verificando a qualidade de fabricação antes de fazer o pedido
Ao auditar um fornecedor de prensas de rosca, trate a fábrica como parte da especificação. Estas cinco verificações cobrem as áreas de maior risco:
- Certificados de usinagem para o tipo de aço inoxidável usado em peças molhadas.
- Um relatório de teste de fábrica ou vídeo de teste para a máquina específica que você está comprando.
- Prática de soldagem — soldadores certificados e decapagem/passivação como etapa padrão.
- Disponibilidade de peças de reposição por no mínimo cinco anos: eixos, discos, telas, rolamentos e vedações.
- Instalações de referência na sua indústria ou com um tipo de lama comparável.
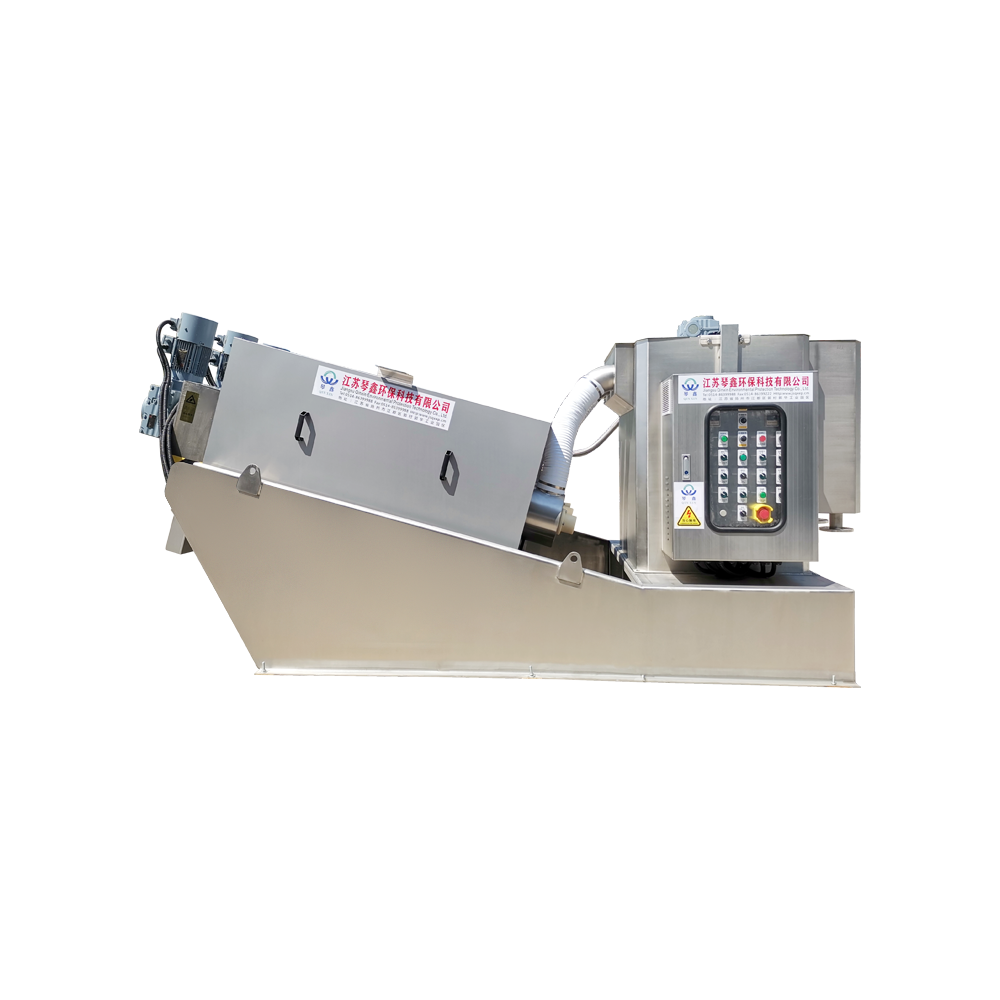
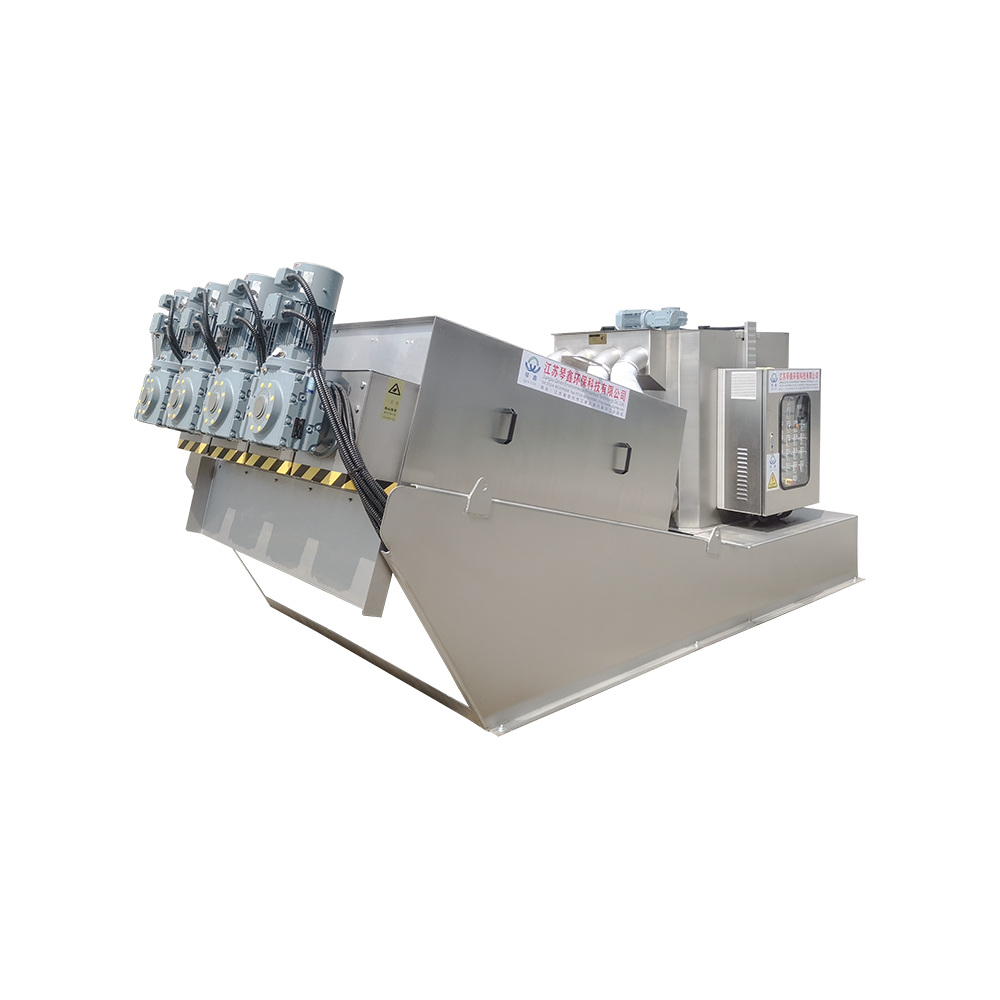
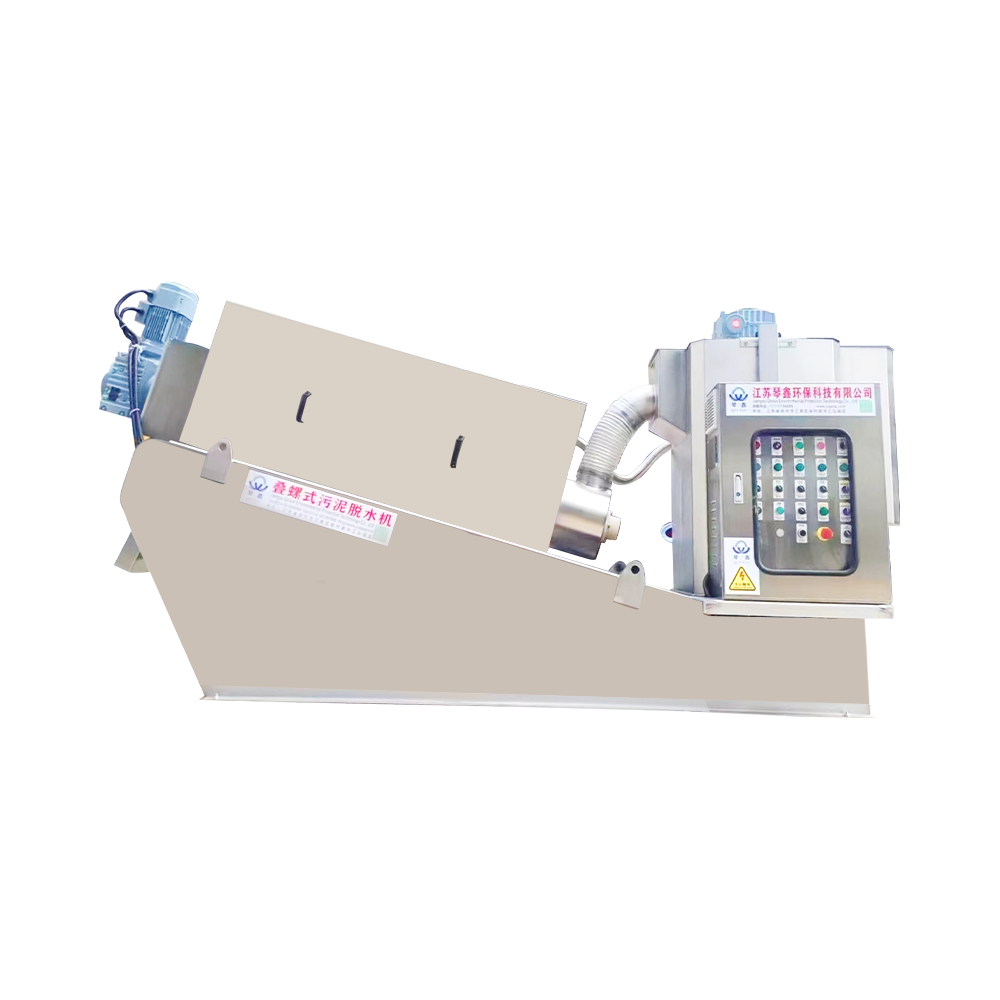
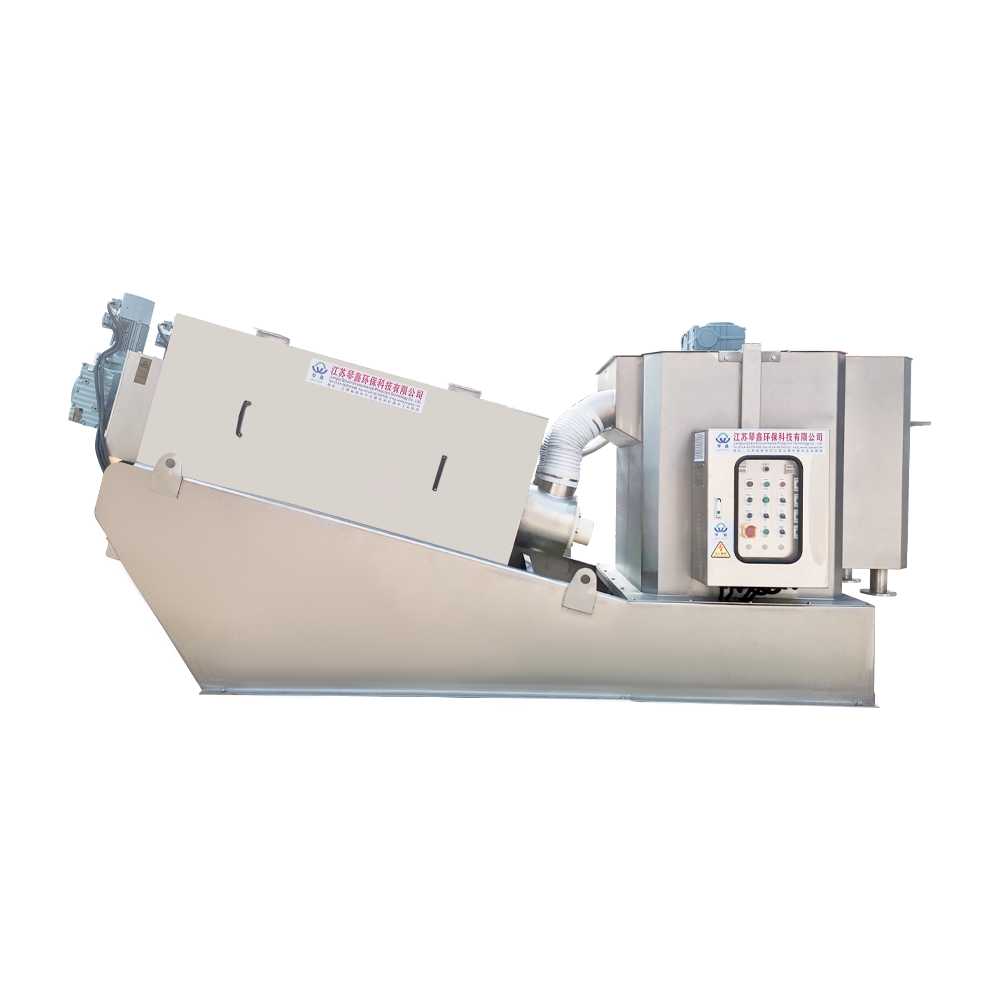
É mais provável que um fabricante com uma linha de produção própria e um histórico em projetos de águas residuais municipais e industriais responda a estas questões com documentação em vez de promessas. O Máquina de desidratação automática ecológica QXDL303 , por exemplo, vem de uma família de produtos refinada em vários setores; seu design multidisco reflete a experiência de fabricação com lodo oleoso e de partículas finas. Da mesma forma, o Modelo de prensa de parafuso para águas residuais químicas QXDL354 mostra como os meios corrosivos alteram as especificações do material do filtro e os detalhes de vedação.
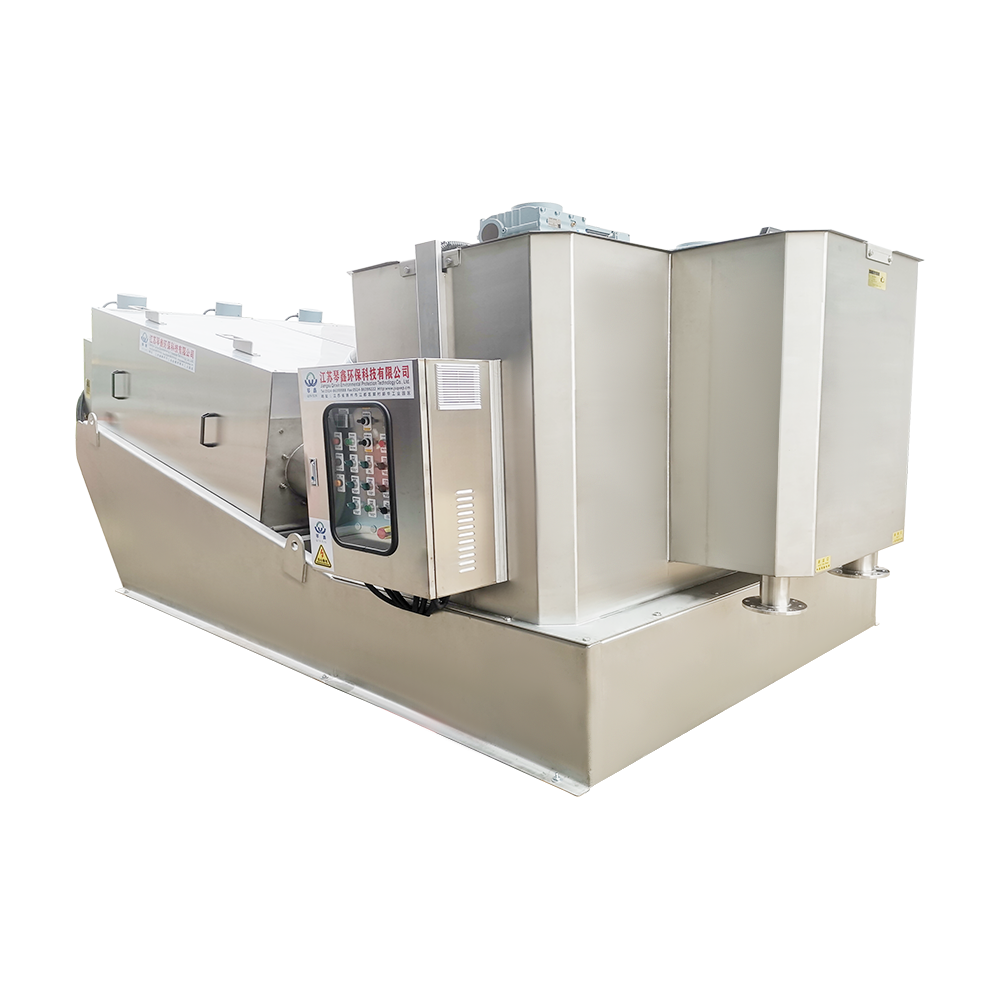
 Máquina automática de desidratação de lamas de prensa de parafuso para águas residuais de gado Prensa de rosca de alta eficiência para tratamento de águas residuais pecuárias. Automatize a separação sólido-líquido, reduza o volume de lodo e diminua o descarte... Ver Produto →
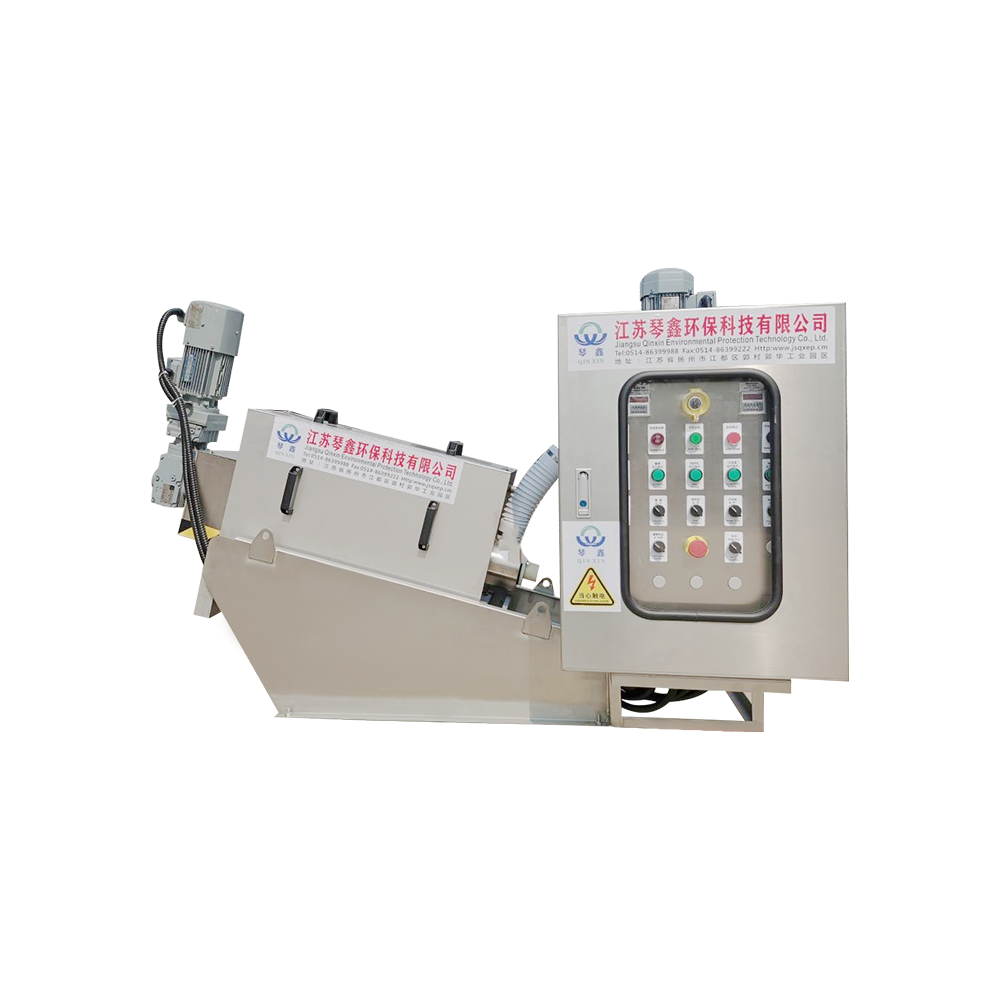
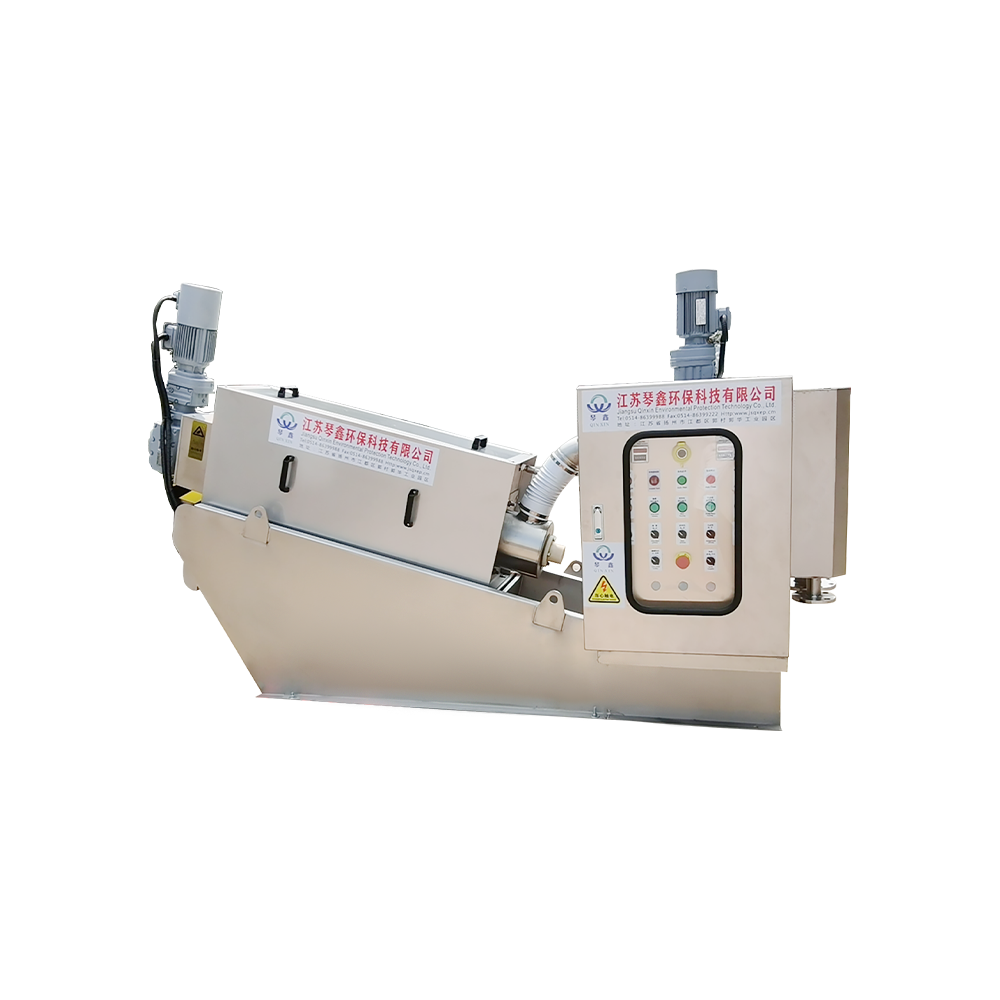
 Máquina de desidratação de lamas de parafuso espiral ecológica para tratamento de águas residuais personalizadas Yangzhou Qinxin Tecnologia de Proteção Ambiental Co., Ltd. É o Tratamento de Águas Residuais Personalizado da China, Dewa de Lodo de Parafuso Espiral Ecológico ... Ver Produto →
Um último ponto prático: combine a máquina com o lodo. Uma prensa de parafuso horizontal de qualidade alimentar segue padrões de higiene diferentes de um modelo de águas residuais industriais, e os detalhes mecânicos diferem de acordo. A correspondência correta reduz os custos de capital e operacionais. A combinação errada transforma uma pequena economia inicial em anos de elevado uso de polímeros e repetidas visitas de serviço.
Conclusão
O processo de fabricação da prensa de rosca para águas residuais determina os três números que mais importam para uma estação de tratamento: secura do bolo, consumo de polímero e tempo de inatividade não programado . Certificação de materiais, tolerâncias de usinagem, alinhamento de montagem e testes de fábrica não são jargões abstratos de qualidade. Eles são a diferença prática entre uma impressora que funciona há anos e outra que requer atenção constante.
Ao avaliar fornecedores, pergunte como o eixo é usinado, como o filtro é montado e o que realmente contém o relatório de teste. As respostas lhe dirão mais sobre a máquina do que qualquer tabela de capacidades nominais.






 TOPO